BUSCA LO QUE QUIERAS
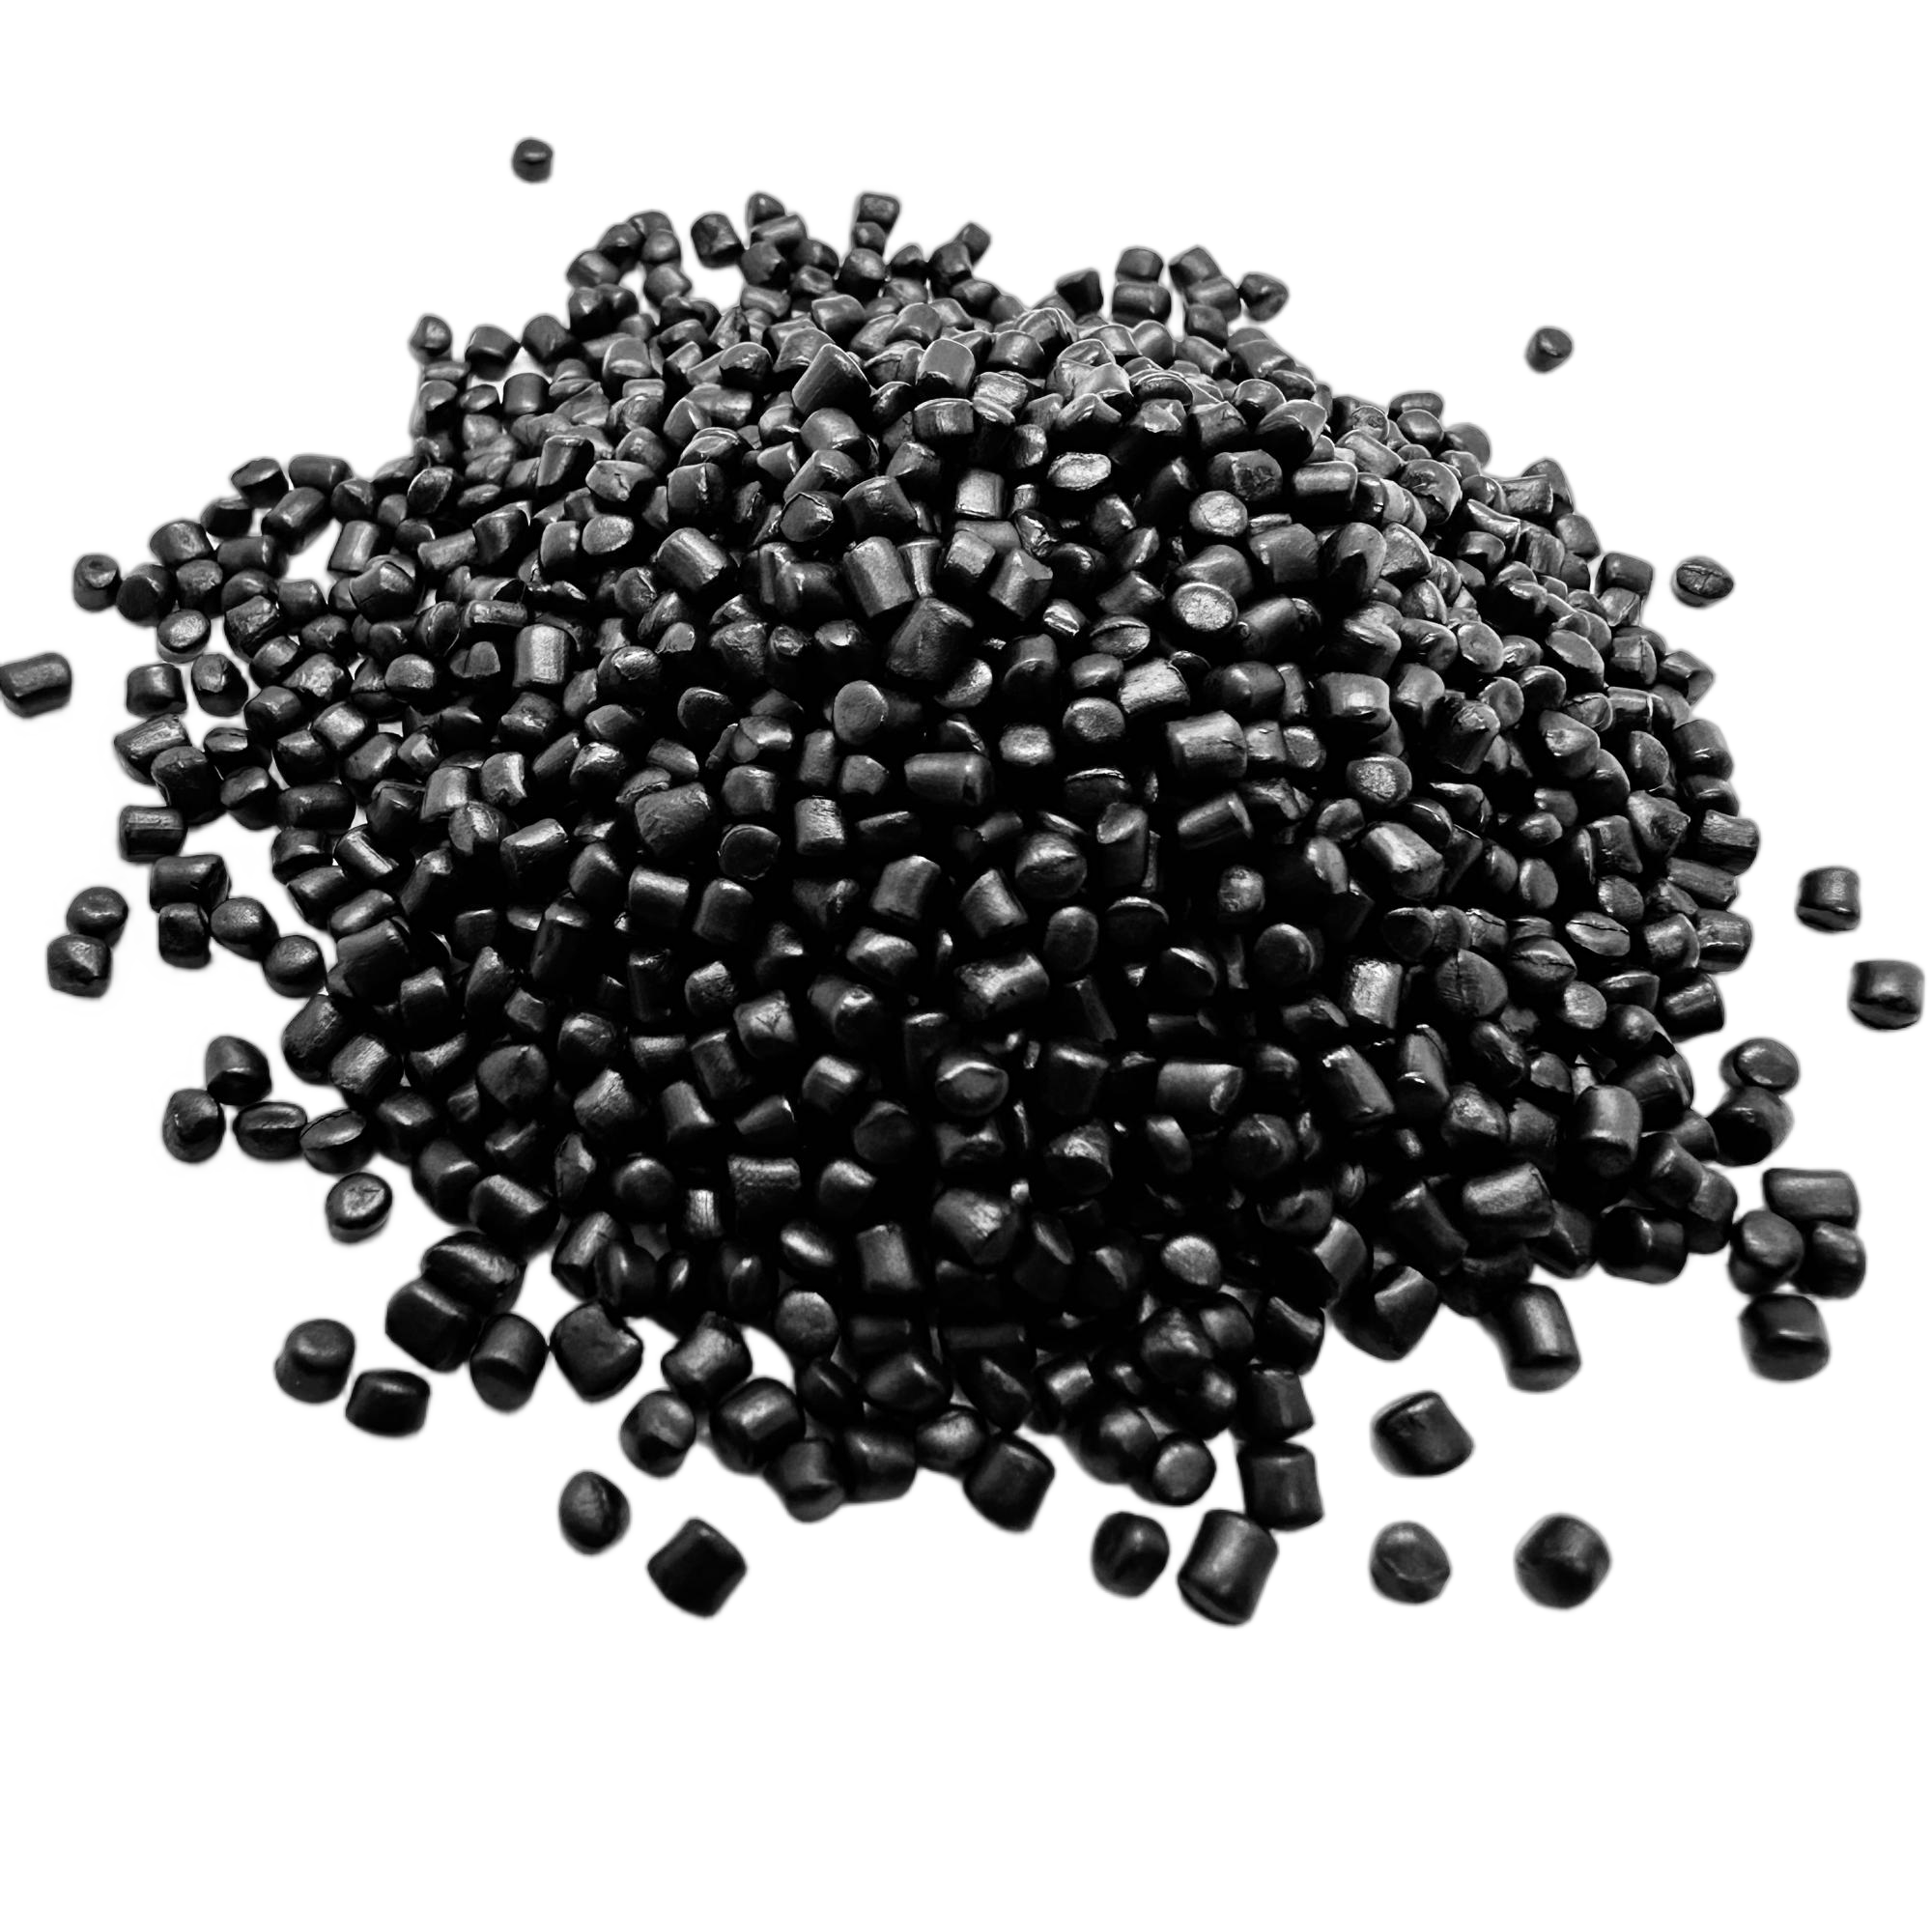
Masterbatch PS Negro Mejorado en Estructura WM626
 |
 |
Introducción
WM626 Es producido por un proceso único en el que el negro de carbón es pre-dispersado, luego compuesto con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de extrusión e inyección. Adecuado para materiales HIPS. Presenta baja dosificación, alta negrura, buen brillo, excelente resistencia al calor, excelente dispersión y poder tintado, y un impacto mínimo en las propiedades físicas del producto final.
¿Por Qué El Portador Es De Poliestireno?
El masterbatch negro para resinas estirénicas y de ingeniería generalmente se hace de dos maneras:
En un portador de poliolefina (normalmente PE o PP), o con sin portador en absoluto, donde el aglutinante a base de cera mantiene unido el pellet.
Ambos enfoques existen por buenas razones. Ninguno es de poliestireno.
Portador de PE o PP Introduce poliolefina en fundición estirénica.
Los dos polímeros no son miscibles.
En las CADERAS, la poliolefina se asienta en la matriz modificada con caucho como dominio separado en lugar de mezclarse con ella.
En secciones delgadas que pueden aparecer como neblina superficial, rayas en la línea de soldadura o una caída en el impacto con muescas que es difícil de rastrear hasta el colorante.
Sin grado de portador Evita el problema del polímero extraño eliminando el polímero por completo.
Lo que queda es el sistema aglutinante, típicamente dispersantes de cera de alta fusión con , que transportan un 60% o más de negro de carbón.
El aglutinante se derrite y se dispersa en el barril, y esta es una ruta técnica legítima.
Pero el aglutinante todavía no es poliestireno, y elegirlo significa entregar parte de su control de formulación al proveedor de masterbatch.
WM626 toma la tercera ruta: el portador es el mismo polímero que la matriz.
Al 1%,, el masterbatch aporta aproximadamente un 0,33% de negro de carbón y un 0,67% de poliestireno al compuesto.
La fracción de poliestireno es el material que ya estaba corriendo. Nada que compatibilizar, nada que compensar en su especificación mecánica.
La compensación, indicada claramente
Con un contenido de carbono del 33%, agrega más masterbatch por tonelada de compuesto de lo que con un grado libre de portador del 65%.
Así que compara el precio por kilogramo contra el precio por unidad de negro entregado, y contra el costo de un lote rechazado.
Si el objetivo es la masa más pequeña posible de masterbatch por tonelada, el grado libre de portador de alta concentración gana en papel.
Si el objetivo es un color que se comporte exactamente como la resina base, con la ventana de dosificación se establece una vez y deja de pensar, WM626 gana en el taller.
Lo Que Hacen La Pre-Dispersión Y La Composición De Plasticación
El negro de carbón no llega como polvo suelto que se pueda remover. Llega como aglomerados, grupos de partículas primarias mantenidas unidas por las fuerzas de van der Waals.
Todo el trabajo de un masterbatch es romper esos grupos y mantenerlos separados. Si tiene éxito es lo que separa una parte negra limpia de una con moteado, líneas de flujo y rayas de puerta.
La predispersión ocurre antes de la composición
El negro de carbón se humedece y se separa como su propio paso, antes de que se encuentre con la resina portadora.
Hacerlo por separado en lugar de depender solo de la extrusora significa que la energía necesaria para romper los aglomerados se aplica donde se puede controlar,
En lugar de ser prestado de la misma cizalla que se supone que está derritiendo tu polímero.
Compuesto de plasticación en lugar de mezcla en seco
El negro pre-dispersado se trabaja en el portador de PS fundido bajo temperatura y cizalla controladas.
El negro termina distribuido a través del pellet portador en lugar de recubierto en el exterior de los gránulos, donde su máquina tendría que dispersarlo todo de nuevo.
Revisa la figura de dispersión
El contenido de carbono te dice cuánto negro hay en la bolsa. La dispersión te dice cómo se verá el negro en tu parte.
WM626 se especifica en ≤ 3,0, una figura que probamos y reportamos en lugar de un adjetivo.
Cuando esté comparando proveedores, pídalo. Una mala dispersión de grado con del 65% le da una parte peor que una buena dispersión de grado con del 33%.
Guía de procesamiento
Moldeo por inyección
Para el moldeo por inyección, comience al 1,0% y sintonice entre el 0,8% y el 2,0%. Ejecute el barril a 190-230 ° C para CADERAS y 200-240 ° C para GPPS.
La contrapresión puede permanecer en su configuración normal de PS, ya que la dispersión no necesita cizalla adicional. Un tornillo PS estándar con una sección de mezcla de uso general es suficiente.
Haz las primeras tomas y comprueba el color y la superficie antes de comprometerte con una carrera de producción.
Extrusión
La extrusión de láminas, perfiles y tuberías corre a menor cizallamiento y mayor tiempo de residencia que el moldeo por inyección, por lo que un par de cosas importan más que la figura de dosificación del titular.
Partido de MFI. La ventana de 1 a 10 g / 10 min se adapta bien a los grados de extrusión.
Si ejecuta un grado de inyección de muy alto flujo, por encima de MFI 15, pregúntenos sobre un portador que coincida para que el masterbatch no cree un desajuste de viscosidad en el troquel.
Tiempo de residencia. El poliestireno se despolimeriza cuando se mantiene caliente durante demasiado tiempo. Lo notará como amarillento o olor a estireno mucho antes de notarlo como un problema de negrura.
Mantenga las temperaturas del cañón por debajo de 250 ° C y evite las zonas muertas en el tornillo.
Confirme su dosis. La figura del 0,8 al 2,0% en la hoja de datos es la recomendación de inyección. Envíenos su configuración de extrusión Y confirmaremos un punto de partida.
Pre-secado
Normalmente no. PS no es higroscópico como lo es PC o PA, y WM626 se envía a una humedad de ≤ 0,20%. Mantenga la bolsa sellada entre usos y el material permanece en especificaciones.
Si su planta funciona húmeda, dos horas a 80 ° C no cuesta casi nada y elimina una variable más del proceso.
Errores comunes
No exceda los 250 ° C en el barril. La degradación térmica del portador libera monómero de estireno. Lo verás amarillento en las purgas y como una superficie opaca y turbia sobre partes negras.
No dosifique a ojo ni por volumen. Con una adición del 0,8 al 2,0%, la brecha entre el 1,0% y el 1,5% aparece en la parte terminada. Utilice un alimentador gravimétrico o compruebe el peso en la primera tirada de cualquier producto nuevo.
Donde WM626 es adecuado
Electrodomésticos. Piezas interiores de refrigeradores, componentes de aire acondicionado, paneles de lavadora, respaldos de TV y biseles.
Electrónica de consumo. CADERAS, piezas estructurales internas, altavoces y cajas de decodificadores.
Embalaje. Bandejas, envases, cierres, envases cosméticos y de cuidado personal.
Papelería y material de oficina. Cajas de archivos, bandejas de documentos, barriles de bolígrafos, organizadores de escritorio.
Juguetes y novedades. Cumple con RoHS. Pídanos cualquier documentación adicional que requiera su mercado de destino.
Artículos para el hogar. Perchas, cajas de almacenamiento, accesorios de baño, ferretería doméstica.
Hoja y perfil extruidos. Lámina de PS para termoformado, bandas de bordes, perfiles decorativos.
Molduras industriales. Reels, carretes, accesorios de cable y otros componentes técnicos de PS.
WM626 está diseñado para poliestireno. Si su pieza es ABS, SAN o policarbonato, díganos el sistema de resina y le indicaremos el grado correcto en lugar de permitirle probar el equivocado.
Parámetro técnico
| Contenido de carbono | 33%±1 |
| Transportador | PD |
| IFM | 1-10 (g / 10Min(200℃ 10kg) |
| Humedad | ≤0.2% |
| Dispersión | YXcelente(≤3.0) |
| Cumplimiento | RoHS |
| Solicitud | Extrusión por Inyección |
| Consejos De Dosificación | Inyección: 0,8 - 2,0% |
| OEM | Aceptado |
Configuración De Su Dosis De Inicio
| Tu Situación | Qué hacer |
| Inyección estándar de GPPS / HIPS, apuntando a la opacidad total | Comience en 1,0%, aumente en incrementos de 0,2% hasta que alcance la profundidad de sombra requerida |
| Paredes delgadas, caminos de flujo largos, secciones profundas | Trabaje en la mitad superior del rango, luego inspeccione las líneas de flujo y las líneas de la puerta |
| Extrusión de chapa o perfil | Contacte con nosotros; la figura de la hoja de datos es la recomendación de inyección |
| Ya al 2,0% y la parte todavía no es lo suficientemente negra | Por lo general, una pregunta de dispersión o grado de pigmento en lugar de una pregunta de dosificación. Envíenos una muestra y una foto del defecto |
| Coincidiendo con una pieza existente o el estándar de tono de un cliente | Envíe la pieza de referencia y su grado de resina, le recomendaremos una dosis inicial para una prueba |
Documentación de calidad y OEM
Cada envío viene con un certificado de lote que cubre el contenido de carbono, la humedad, la IFM y la dispersión, además de una declaración RoHS.
Si su archivo de cumplimiento necesita más, ya sea ALCANZA las declaraciones de SVHC, datos de PAHs Para aplicaciones de juguetes o de consumo, o un formato de declaración específico que su cliente desee,
Díganos antes de realizar el pedido y le confirmaremos exactamente lo que podemos proporcionar.
Etiqueta privada está disponible. Producimos WM626 bajo marcas de clientes y lo empacamos con sus propias etiquetas y obras de arte de bolsas.
Preguntas frecuentes
¿Por qué el contenido de carbono es del 33% y no del 60% o superior?
Porque el 33% es una elección de diseño en lugar de un techo. Un contenido de carbono muy alto sirve a los compositores que necesitan la composición polimérica de su compuesto bien controlado,
Y que tienen el equipo para hacer funcionar un pellet unido solo por aglutinante. WM626 intercambia la concentración máxima de carbono por la integridad del pellet, la alimentación confiable y un portador químicamente idéntico a la matriz.
En una línea solo para PS que el comercio generalmente se paga solo. El color llega premezclado en un polímero compatible y la dosificación permanece en una banda estrecha y predecible.
¿El portador de PS diluye la fase de goma en las CADERAS?
A una dosis del 1,0%, el portador añade aproximadamente un 0,67% de poliestireno al compuesto. Si sus CADERAS contienen alrededor de un 8% de polibutadieno,
Eso cambia la fracción de caucho en aproximadamente un 1% relativo, bien dentro de la variación normal de lote a lote en la resina base.
Si su especificación de impacto no tiene espacio para la cabeza en absoluto, haga una prueba y mida el impacto con muescas. Esa es la única respuesta honesta que podemos dar, y preferimos que la pruebes a que confíes en nuestra palabra.
¿Tengo que pre-secar WM626 antes de procesar?
En la mayoría de los casos, no. El poliestireno no es higroscópico y el WM626 se envía a una humedad de ≤ 0,20%.
Mantenga la bolsa resellada y podrá omitir el paso de secado. En una planta húmeda, o después de un largo período de tiempo en un embalaje abierto, dos horas a 80 ° C es un seguro barato contra defectos superficiales.
¿Puedo usar WM626 para ABS o policarbonato?
No. El portador del WM626 es poliestireno, que no es policarbonato miscible con y solo es parcialmente compatible con ABS y SAN.
Usarlo en esas resinas es el mismo problema de fase extraña descrito anteriormente, llegando desde la otra dirección. Díganos el sistema de resina y le recomendaremos el grado correcto.
¿Qué causa el moteado negro y cómo lo previene WM626?
Specking es un aglomerado negro de carbón no dispersado. Un grupo que sobrevive al barril aparece en la parte terminada como una mota visible.
Uno que solo se rompe parcialmente aparece como una raya en la puerta. WM626 lo maneja en dos etapas.
El negro se dispersa previamente antes de la composición, luego plastication-compounded en el portador bajo cizalla controlada. La figura de dispersión ≤ 3,0 es lo que ofrece ese proceso.
¿Es WM626 adecuado para piezas al aire libre?
El negro de carbón es una de las mejores pantallas UV para polímeros estirénicos, pero solo funciona tan bien como lo permite su carga.
En la dosis típica de WM626, la pieza terminada tiene aproximadamente un 0,3-0,7% de negro de carbón.
Eso es útil, pero no reemplazará un paquete de estabilizador de luz dedicado si la pieza ve años de luz solar directa.
Una cosa a pesar en la etapa de diseño, las partes oscuras absorben más calor solar que las claras, por lo que la expansión térmica y las tolerancias dimensionales deben pensarse por separado del color.
¿Qué documentación llega con a mi pedido?
Un certificado de lote que cubre el contenido de carbono, la humedad, la IFM y la dispersión, además de una declaración RoHS.
Documentación adicional, como declaraciones REACH SVHC, datos PAH o un formato específico del cliente, se puede discutir antes del pedido para que nada lo sorprenda en el puerto.
Solicite una Muestra De Prueba
Envíenos su grado de resina, GPPS o HIPS con el código de grado del proveedor, la aplicación y el grosor de la pared, y una pieza de referencia o tono objetivo si tiene uno.
Nuestro equipo técnico volverá con una dosis inicial y enviará una muestra para una prueba de línea.
→ Contacte con nosotros para una muestra de WM626
Embalaje y Almacenamiento
25 kg / bolsa, PE o bolsa de papel compuesto
Almacenado en condiciones secas, cerradas y frescas, protegido de los rayos UV y / o la luz solar directa. Después de su uso, el embalaje abierto debe volver a sellarse correctamente para evitar que el producto absorba la humedad, lo que podría afectar su rendimiento.
Nota
Los resultados técnicos son valores típicos y se proporcionan solo para referencia del cliente. No deben considerarse una garantía de especificaciones de calidad mínima o máxima.
|
Introducción
WM626 Es producido por un proceso único en el que el negro de carbón es pre-dispersado, luego compuesto con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de extrusión e inyección. Adecuado para materiales HIPS. Presenta baja dosificación, alta negrura, buen brillo, excelente resistencia al calor, excelente dispersión y poder tintado, y un impacto mínimo en las propiedades físicas del producto final.
¿Por Qué El Portador Es De Poliestireno?
El masterbatch negro para resinas estirénicas y de ingeniería generalmente se hace de dos maneras:
En un portador de poliolefina (normalmente PE o PP), o con sin portador en absoluto, donde el aglutinante a base de cera mantiene unido el pellet.
Ambos enfoques existen por buenas razones. Ninguno es de poliestireno.
Portador de PE o PP Introduce poliolefina en fundición estirénica.
Los dos polímeros no son miscibles.
En las CADERAS, la poliolefina se asienta en la matriz modificada con caucho como dominio separado en lugar de mezclarse con ella.
En secciones delgadas que pueden aparecer como neblina superficial, rayas en la línea de soldadura o una caída en el impacto con muescas que es difícil de rastrear hasta el colorante.
Sin grado de portador Evita el problema del polímero extraño eliminando el polímero por completo.
Lo que queda es el sistema aglutinante, típicamente dispersantes de cera de alta fusión con , que transportan un 60% o más de negro de carbón.
El aglutinante se derrite y se dispersa en el barril, y esta es una ruta técnica legítima.
Pero el aglutinante todavía no es poliestireno, y elegirlo significa entregar parte de su control de formulación al proveedor de masterbatch.
WM626 toma la tercera ruta: el portador es el mismo polímero que la matriz.
Al 1%,, el masterbatch aporta aproximadamente un 0,33% de negro de carbón y un 0,67% de poliestireno al compuesto.
La fracción de poliestireno es el material que ya estaba corriendo. Nada que compatibilizar, nada que compensar en su especificación mecánica.
La compensación, indicada claramente
Con un contenido de carbono del 33%, agrega más masterbatch por tonelada de compuesto de lo que con un grado libre de portador del 65%.
Así que compara el precio por kilogramo contra el precio por unidad de negro entregado, y contra el costo de un lote rechazado.
Si el objetivo es la masa más pequeña posible de masterbatch por tonelada, el grado libre de portador de alta concentración gana en papel.
Si el objetivo es un color que se comporte exactamente como la resina base, con la ventana de dosificación se establece una vez y deja de pensar, WM626 gana en el taller.
Lo Que Hacen La Pre-Dispersión Y La Composición De Plasticación
El negro de carbón no llega como polvo suelto que se pueda remover. Llega como aglomerados, grupos de partículas primarias mantenidas unidas por las fuerzas de van der Waals.
Todo el trabajo de un masterbatch es romper esos grupos y mantenerlos separados. Si tiene éxito es lo que separa una parte negra limpia de una con moteado, líneas de flujo y rayas de puerta.
La predispersión ocurre antes de la composición
El negro de carbón se humedece y se separa como su propio paso, antes de que se encuentre con la resina portadora.
Hacerlo por separado en lugar de depender solo de la extrusora significa que la energía necesaria para romper los aglomerados se aplica donde se puede controlar,
En lugar de ser prestado de la misma cizalla que se supone que está derritiendo tu polímero.
Compuesto de plasticación en lugar de mezcla en seco
El negro pre-dispersado se trabaja en el portador de PS fundido bajo temperatura y cizalla controladas.
El negro termina distribuido a través del pellet portador en lugar de recubierto en el exterior de los gránulos, donde su máquina tendría que dispersarlo todo de nuevo.
Revisa la figura de dispersión
El contenido de carbono te dice cuánto negro hay en la bolsa. La dispersión te dice cómo se verá el negro en tu parte.
WM626 se especifica en ≤ 3,0, una figura que probamos y reportamos en lugar de un adjetivo.
Cuando esté comparando proveedores, pídalo. Una mala dispersión de grado con del 65% le da una parte peor que una buena dispersión de grado con del 33%.
Guía de procesamiento
Moldeo por inyección
Para el moldeo por inyección, comience al 1,0% y sintonice entre el 0,8% y el 2,0%. Ejecute el barril a 190-230 ° C para CADERAS y 200-240 ° C para GPPS.
La contrapresión puede permanecer en su configuración normal de PS, ya que la dispersión no necesita cizalla adicional. Un tornillo PS estándar con una sección de mezcla de uso general es suficiente.
Haz las primeras tomas y comprueba el color y la superficie antes de comprometerte con una carrera de producción.
Extrusión
La extrusión de láminas, perfiles y tuberías corre a menor cizallamiento y mayor tiempo de residencia que el moldeo por inyección, por lo que un par de cosas importan más que la figura de dosificación del titular.
Partido de MFI. La ventana de 1 a 10 g / 10 min se adapta bien a los grados de extrusión.
Si ejecuta un grado de inyección de muy alto flujo, por encima de MFI 15, pregúntenos sobre un portador que coincida para que el masterbatch no cree un desajuste de viscosidad en el troquel.
Tiempo de residencia. El poliestireno se despolimeriza cuando se mantiene caliente durante demasiado tiempo. Lo notará como amarillento o olor a estireno mucho antes de notarlo como un problema de negrura.
Mantenga las temperaturas del cañón por debajo de 250 ° C y evite las zonas muertas en el tornillo.
Confirme su dosis. La figura del 0,8 al 2,0% en la hoja de datos es la recomendación de inyección. Envíenos su configuración de extrusión Y confirmaremos un punto de partida.
Pre-secado
Normalmente no. PS no es higroscópico como lo es PC o PA, y WM626 se envía a una humedad de ≤ 0,20%. Mantenga la bolsa sellada entre usos y el material permanece en especificaciones.
Si su planta funciona húmeda, dos horas a 80 ° C no cuesta casi nada y elimina una variable más del proceso.
Errores comunes
No exceda los 250 ° C en el barril. La degradación térmica del portador libera monómero de estireno. Lo verás amarillento en las purgas y como una superficie opaca y turbia sobre partes negras.
No dosifique a ojo ni por volumen. Con una adición del 0,8 al 2,0%, la brecha entre el 1,0% y el 1,5% aparece en la parte terminada. Utilice un alimentador gravimétrico o compruebe el peso en la primera tirada de cualquier producto nuevo.
Donde WM626 es adecuado
Electrodomésticos. Piezas interiores de refrigeradores, componentes de aire acondicionado, paneles de lavadora, respaldos de TV y biseles.
Electrónica de consumo. CADERAS, piezas estructurales internas, altavoces y cajas de decodificadores.
Embalaje. Bandejas, envases, cierres, envases cosméticos y de cuidado personal.
Papelería y material de oficina. Cajas de archivos, bandejas de documentos, barriles de bolígrafos, organizadores de escritorio.
Juguetes y novedades. Cumple con RoHS. Pídanos cualquier documentación adicional que requiera su mercado de destino.
Artículos para el hogar. Perchas, cajas de almacenamiento, accesorios de baño, ferretería doméstica.
Hoja y perfil extruidos. Lámina de PS para termoformado, bandas de bordes, perfiles decorativos.
Molduras industriales. Reels, carretes, accesorios de cable y otros componentes técnicos de PS.
WM626 está diseñado para poliestireno. Si su pieza es ABS, SAN o policarbonato, díganos el sistema de resina y le indicaremos el grado correcto en lugar de permitirle probar el equivocado.
Parámetro técnico
| Contenido de carbono | 33%±1 |
| Transportador | PD |
| IFM | 1-10 (g / 10Min(200℃ 10kg) |
| Humedad | ≤0.2% |
| Dispersión | Excelente(≤3.0) |
| Cumplimiento | RoHS |
| Solicitud | Extrusión por Inyección |
| Consejos De Dosificación | Inyección: 0,8 - 2,0% |
| OEM | Aceptado |
Configuración De Su Dosis De Inicio
| Tu Situación | Qué hacer |
| Inyección estándar de GPPS / HIPS, apuntando a la opacidad total | Comience en 1,0%, aumente en incrementos de 0,2% hasta que alcance la profundidad de sombra requerida |
| Paredes delgadas, caminos de flujo largos, secciones profundas | Trabaje en la mitad superior del rango, luego inspeccione las líneas de flujo y las líneas de la puerta |
| Extrusión de chapa o perfil | Contacte con nosotros; la figura de la hoja de datos es la recomendación de inyección |
| Ya al 2,0% y la parte todavía no es lo suficientemente negra | Por lo general, una pregunta de dispersión o grado de pigmento en lugar de una pregunta de dosificación. Envíenos una muestra y una foto del defecto |
| Coincidiendo con una pieza existente o el estándar de tono de un cliente | Envíe la pieza de referencia y su grado de resina, le recomendaremos una dosis inicial para una prueba |
Documentación de calidad y OEM
Cada envío viene con con un certificado de lote que cubre el contenido de carbono, la humedad, la IFM y la dispersión, además de una declaración RoHS.
Si su archivo de cumplimiento necesita más, ya sea ALCANZA las declaraciones de SVHC, datos de PAHs Para aplicaciones de juguetes o de consumo, o un formato de declaración específico que su cliente desee,
Díganos antes de realizar el pedido y le confirmaremos exactamente lo que podemos proporcionar.
Etiqueta privada está disponible. Producimos WM626 bajo marcas de clientes y lo empacamos con sus propias etiquetas y obras de arte de bolsas.
Preguntas frecuentes
¿Por qué el contenido de carbono es del 33% y no del 60% o superior?
Porque el 33% es una elección de diseño en lugar de un techo. Un contenido de carbono muy alto sirve a los compositores que necesitan la composición polimérica de su compuesto bien controlado,
Y que tienen el equipo para hacer funcionar un pellet unido solo por aglutinante. WM626 intercambia la concentración máxima de carbono por la integridad del pellet, la alimentación confiable y un portador químicamente idéntico a la matriz.
En una línea solo para PS que el comercio generalmente se paga solo. El color llega premezclado en un polímero compatible y la dosificación permanece en una banda estrecha y predecible.
¿El portador de PS diluye la fase de goma en las CADERAS?
A una dosis del 1,0%, el portador añade aproximadamente un 0,67% de poliestireno al compuesto. Si sus CADERAS contienen alrededor de un 8% de polibutadieno,
Eso cambia la fracción de caucho en aproximadamente un 1% relativo, bien dentro de la variación normal de lote a lote en la resina base.
Si su especificación de impacto no tiene espacio para la cabeza en absoluto, haga una prueba y mida el impacto con muescas. Esa es la única respuesta honesta que podemos dar, y preferimos que la pruebes a que confíes en nuestra palabra.
¿Tengo que pre-secar WM626 antes de procesar?
En la mayoría de los casos, no. El poliestireno no es higroscópico y el WM626 se envía a una humedad de ≤ 0,20%.
Mantenga la bolsa resellada y podrá omitir el paso de secado. En una planta húmeda, o después de un largo período de tiempo en un embalaje abierto, dos horas a 80 ° C es un seguro barato contra defectos superficiales.
¿Puedo usar WM626 para ABS o policarbonato?
No. El portador del WM626 es poliestireno, que no es policarbonato miscible con y solo es parcialmente compatible con ABS y SAN.
Usarlo en esas resinas es el mismo problema de fase extraña descrito anteriormente, llegando desde la otra dirección. Díganos el sistema de resina y le recomendaremos el grado correcto.
¿Qué causa el moteado negro y cómo lo previene WM626?
Specking es un aglomerado negro de carbón no dispersado. Un grupo que sobrevive al barril aparece en la parte terminada como una mota visible.
Uno que solo se rompe parcialmente aparece como una raya en la puerta. WM626 lo maneja en dos etapas.
El negro se dispersa previamente antes de la composición, luego plastication-compounded en el portador bajo cizalla controlada. La figura de dispersión ≤ 3,0 es lo que ofrece ese proceso.
¿Es WM626 adecuado para piezas al aire libre?
El negro de carbón es una de las mejores pantallas UV para polímeros estirénicos, pero solo funciona tan bien como lo permite su carga.
En la dosis típica de WM626, la pieza terminada tiene aproximadamente un 0,3-0,7% de negro de carbón.
Eso es útil, pero no reemplazará un paquete de estabilizador de luz dedicado si la pieza ve años de luz solar directa.
Una cosa a pesar en la etapa de diseño, las partes oscuras absorben más calor solar que las claras, por lo que la expansión térmica y las tolerancias dimensionales deben pensarse por separado del color.
¿Qué documentación llega con a mi pedido?
Un certificado de lote que cubre el contenido de carbono, la humedad, la IFM y la dispersión, además de una declaración RoHS.
Documentación adicional, como declaraciones REACH SVHC, datos PAH o un formato específico del cliente, se puede discutir antes del pedido para que nada lo sorprenda en el puerto.
Solicite una Muestra De Prueba
Envíenos su grado de resina, GPPS o HIPS con el código de grado del proveedor, la aplicación y el grosor de la pared, y una pieza de referencia o tono objetivo si tiene uno.
Nuestro equipo técnico volverá con una dosis inicial y enviará una muestra para una prueba de línea.
→ Contacte con nosotros para una muestra de WM626
Embalaje y Almacenamiento
25 kg / bolsa, PE o bolsa de papel compuesto
Almacenado en condiciones secas, cerradas y frescas, protegido de los rayos UV y / o la luz solar directa. Después de su uso, el embalaje abierto debe volver a sellarse correctamente para evitar que el producto absorba la humedad, lo que podría afectar su rendimiento.
Nota
Los resultados técnicos son valores típicos y se proporcionan solo para referencia del cliente. No deben considerarse una garantía de especificaciones de calidad mínima o máxima.
Anterior:No más datos
Próximo:No más datos
Productos relacionados
PC mejorada con estructura Masterbatch negro WM6245-WM6245
PC mejorada con estructura Masterbatch negro WM6245
Introducción WM6245 Se produce mediante un proceso único en el que el negro de carbón se dispersa previamente, luego se compone con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de extrusión e inyección de alt...
Universal Resistente al Medio Ambiente Negro Masterbatch WM72-WM72
Universal Resistente al Medio Ambiente Negro Masterbatch WM72
Introducción WM72 Se produce mediante un proceso único en el que el negro de carbón se dispersa previamente, luego se compone con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de soplado e inyección de pelícu...
Respetuoso con el medio ambiente aprobado por la FDA y grado alimenticio Negro Masterbatch WM70E2-WM70E2
Respetuoso con el medio ambiente aprobado por la FDA y grado alimenticio Negro Masterbatch WM70E2
Introducción WM70E2 Se produce mediante un proceso único en el que el negro de carbón se dispersa previamente, luego se compone con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de inyección (inyección genera...
Baja Volátil Y Alta Concentración Relleno Ecológico Negro Masterbatch WM261YF-WM261YF
Baja Volátil Y Alta Concentración Relleno Ecológico Negro Masterbatch WM261YF
Introducción WM261YF Se produce mediante un proceso único en el que el negro de carbón se dispersa previamente, luego se compone con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de inyección y composición mo...
Masterbatch negro resistente al medio ambiente WM3F-WM3F
Masterbatch negro resistente al medio ambiente WM3F
Introducción WM3F Se produce mediante un proceso único en el que el negro de carbón se dispersa previamente, luego se compone con la resina básica a través de la plasticación. Es ampliamente utilizado en tuberías de suministro de agua, tuberías de r...
Masterbatch general bajo en carbono negro WME1-WME1
Masterbatch general bajo en carbono negro WME1
Introducción WME1 Es producido por un proceso único en el que el negro de carbón es pre-dispersado, luego compuesto con el aditivo de polímero a través de la plasticación. Es ampliamente utilizado en aplicaciones de inyección, tubería de extrusión y...
Masterbatch de relleno negro resistente a la intemperie WM307-WM307
Masterbatch de relleno negro resistente a la intemperie WM307
Introducción WM307 Es producido por un proceso único en el que el negro de carbón es pre-dispersado, luego compuesto con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de inyección, película de soplado y comp...
Masterbatch Funcional Ecológico Negro Duradero WM30-WM30
Masterbatch Funcional Ecológico Negro Duradero WM30
Introducción WM30 Es producido por un proceso único en el que el negro de carbón es pre-dispersado, luego compuesto con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de inyección, compuesto modificado, tuberí...
Masterbatch negro respetuoso con el medio ambiente WM101-WM101
Masterbatch negro respetuoso con el medio ambiente WM101
Introducción WM101 Es producido por aditivo de polímero con negro de carbón pre-dispersado, luego compuesto con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de inyección, tubería, película de soplado. Cuenta...
Alta Concentración Ecológico Relleno Negro Masterbatch WM8E-WM8E
Alta Concentración Ecológico Relleno Negro Masterbatch WM8E
Introducción WM8E Se produce mediante un proceso único en el que el negro de carbón se dispersa previamente, luego se compone con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de soplado de películas, soplado...
Bolsa de mensajería universal Extrusión Masterbatch negro WM2ADM-WM2ADM
Bolsa de mensajería universal Extrusión Masterbatch negro WM2ADM
Introducción WM2ADM Se produce mediante un proceso único en el que el negro de carbón se dispersa previamente, luego se compone con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de soplado de películas, sopla...
Dispersión Estable Y Excelente Ocultación Mantillo Concentrado Negro Masterbatch WMULCH-1-WMULCH-1
Dispersión Estable Y Excelente Ocultación Mantillo Concentrado Negro Masterbatch WMULCH-1
Introducción La película de mantillo se juzga en el campo, no en el almacén. Para cuando un rollo llega a la cama anterior, tres cosas ya han decidido cómo se comportará la película durante el resto de la temporada: ¿Cuánto negro de carbón hay realm...
Masterbatch negro sin portador de alta concentración WMB34-WMB34
Masterbatch negro sin portador de alta concentración WMB34
Introducción WMB34 Es producido por un proceso único en el que el negro de carbón es pre-dispersado, luego compuesto con la resina básica a través de la plasticación. Es ampliamente utilizado en inyección y Compuesto modificado Aplicaciones. Adec...
Masterbatch Negro Fuerte Y Alto Pigmento WM913-WM913
Masterbatch Negro Fuerte Y Alto Pigmento WM913
Introducción WM913 Es producido por Pre-dispersado Aditivo de polímero de negro de carbón con , luego compuesto a través de plasticación. Es ampliamente utilizado en aplicaciones de composición modificada. Adecuado para materiales PP PE ABS PPR AB...
Libre de BPA & Bajo Volátil Interior Ecológico Negro Masterbatch WMEG11-WMEG11
Libre de BPA & Bajo Volátil Interior Ecológico Negro Masterbatch WMEG11
Introducción WMEG11 Es producido por un proceso único en el que el negro de carbón es pre-dispersado, luego compuesto con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de inyección y composición modificada. ...
Libre de BPA y LFGB Aprobado grado alimenticio Negro Masterbatch WMB56-WMB56
Libre de BPA y LFGB Aprobado grado alimenticio Negro Masterbatch WMB56
Introducción WMB56, un masterbatch negro de bajo olor para carcasas de dispositivos ABS, AS y PC WMB56 Es producido por un proceso único en el que el negro de carbón es pre-dispersado, luego compuesto con la resina básica a través de la plasticación...
Fuerte Y Alto Pigmento PP Negro Masterbatch WM785D-WM785D
Fuerte Y Alto Pigmento PP Negro Masterbatch WM785D
Introducción WM785D Es producido por un proceso único en el que el negro de carbón es pre-dispersado, luego compuesto con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de inyección y composición modificada. A...
Masterbatch negro reforzado con moldeo por inyección WM16H (UN2014) -WM16H
Masterbatch negro reforzado con moldeo por inyección WM16H (UN2014)
Introducción WM16H Es producido por negro de carbón pre-dispersado y luego resina básica compuesta con . Es ampliamente utilizado en aplicaciones de ABS, PC / AS de inyección de alto brillo y compuesto modificado. Adecuado para materiales PP PE PC /...
Estructura mejorada SAN Negro Masterbatch WM2A-WM2A
Estructura mejorada SAN Negro Masterbatch WM2A
Introducción WM2A Es producido por negro de carbón de alto pigmento con AS como portador y agente de dispersión especial. Su negro de carbón es estable y de grado azul. Adecuado para ABS ordenador personal Materiales de inyección de alto brillo, t...
Masterbatch PS Negro Mejorado en Estructura WM626-WM626
Masterbatch PS Negro Mejorado en Estructura WM626
Introducción WM626 Es producido por un proceso único en el que el negro de carbón es pre-dispersado, luego compuesto con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de extrusión e inyección. Adecuado para ma...
PC mejorada con estructura Masterbatch negro WM6245-WM6245
PC mejorada con estructura Masterbatch negro WM6245
Introducción WM6245 Se produce mediante un proceso único en el que el negro de carbón se dispersa previamente, luego se compone con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de extrusión e inyección de alt...
Universal Resistente al Medio Ambiente Negro Masterbatch WM72-WM72
Universal Resistente al Medio Ambiente Negro Masterbatch WM72
Introducción WM72 Se produce mediante un proceso único en el que el negro de carbón se dispersa previamente, luego se compone con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de soplado e inyección de pelícu...
Respetuoso con el medio ambiente aprobado por la FDA y grado alimenticio Negro Masterbatch WM70E2-WM70E2
Respetuoso con el medio ambiente aprobado por la FDA y grado alimenticio Negro Masterbatch WM70E2
Introducción WM70E2 Se produce mediante un proceso único en el que el negro de carbón se dispersa previamente, luego se compone con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de inyección (inyección genera...
Baja Volátil Y Alta Concentración Relleno Ecológico Negro Masterbatch WM261YF-WM261YF
Baja Volátil Y Alta Concentración Relleno Ecológico Negro Masterbatch WM261YF
Introducción WM261YF Se produce mediante un proceso único en el que el negro de carbón se dispersa previamente, luego se compone con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de inyección y composición mo...
Masterbatch negro resistente al medio ambiente WM3F-WM3F
Masterbatch negro resistente al medio ambiente WM3F
Introducción WM3F Se produce mediante un proceso único en el que el negro de carbón se dispersa previamente, luego se compone con la resina básica a través de la plasticación. Es ampliamente utilizado en tuberías de suministro de agua, tuberías de r...
Masterbatch general bajo en carbono negro WME1-WME1
Masterbatch general bajo en carbono negro WME1
Introducción WME1 Es producido por un proceso único en el que el negro de carbón es pre-dispersado, luego compuesto con el aditivo de polímero a través de la plasticación. Es ampliamente utilizado en aplicaciones de inyección, tubería de extrusión y...
Masterbatch de relleno negro resistente a la intemperie WM307-WM307
Masterbatch de relleno negro resistente a la intemperie WM307
Introducción WM307 Es producido por un proceso único en el que el negro de carbón es pre-dispersado, luego compuesto con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de inyección, película de soplado y comp...
Masterbatch Funcional Ecológico Negro Duradero WM30-WM30
Masterbatch Funcional Ecológico Negro Duradero WM30
Introducción WM30 Es producido por un proceso único en el que el negro de carbón es pre-dispersado, luego compuesto con la resina básica a través de la plasticación. Es ampliamente utilizado en aplicaciones de inyección, compuesto modificado, tuberí...
Obtenga Su Muestra Gratis Ahora
Envíe este formulario y nuestro representante de ventas se comunicará con usted pronto.
Contáctenos
Teléfono: + 86 757 8118 6668 / + 86 139 2320 6383
Línea directa de ventas: + 86 139 2320 6383
Dirección: No. 55, avenida Yong 'an, Guanyao, ciudad de Shishan, distrito de Nanhai, ciudad de Foshan, provincia de Guangdong, China.
Derechos de autor © 2026 Guangdong Jolink Technology Co., Ltd.