BUSCA LO QUE QUIERAS
Nylon Lleno De Vidrio: El 0,1% De Humedad Viene Antes De La Temperatura De Derretimiento
Hora:2026-10-30
Las rayas plateadas aparecen en una pieza de nailon rellena de vidrio, y el primer movimiento en el suelo es siempre el mismo: subir la temperatura. 270 a 300. Solo empeora. Dos números se encuentran en la parte superior de la hoja de proceso y su orden importa: el secado decide si el trabajo se puede ejecutar; la temperatura decide qué tan bien se ve la pieza
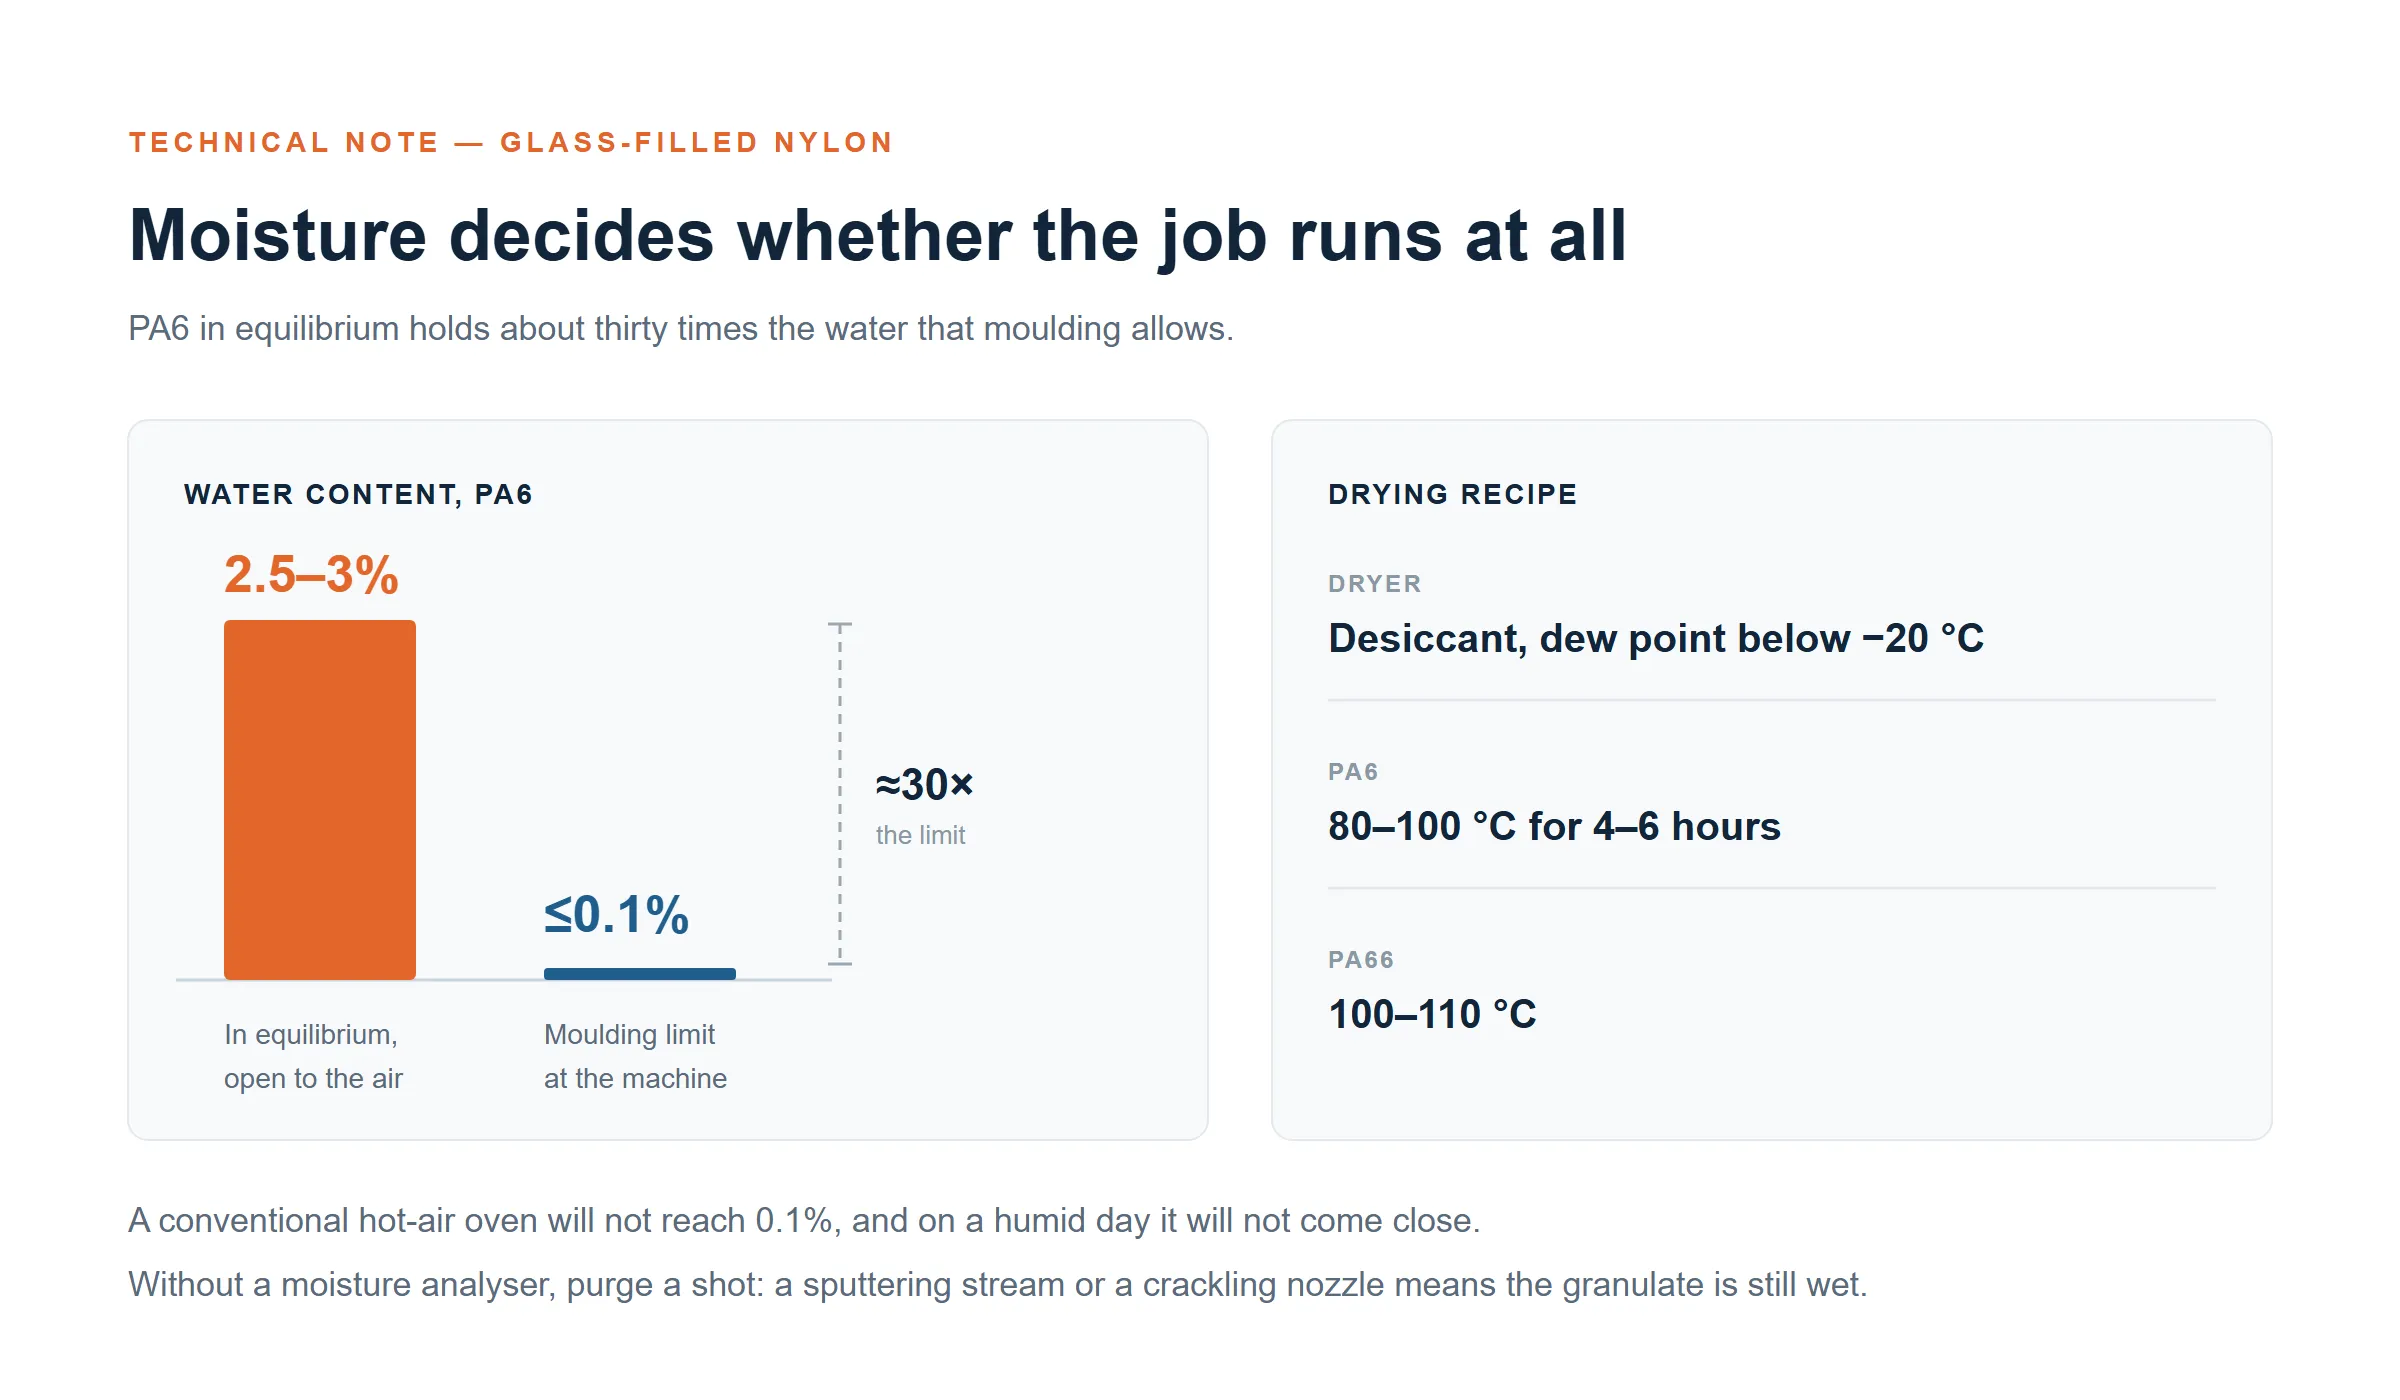
Figura 1 - La brecha es todo el problema: 2,5 - 3% contra un límite de 0,1%.
El secado decide si el trabajo funciona en absoluto.
PA absorbe agua. PA6 se encuentra a 2,5-3% de humedad en equilibrio, mientras que el moldeo quiere ≤ 0,1% - aproximadamente treinta veces menos. Un secador de aire caliente convencional no llegará allí y en un día húmedo no se acercará. Use un secador desecante con un punto de rocío por debajo de -20 ° C. PA6: 80-100 ° C durante 4-6 h. PA66: 100-110 ° C.
El tiempo no es el criterio - la humedad medida es
Sin un analizador de humedad, purgue un disparo: un chorro de chisporroteo, una boquilla crepitante, rayas plateadas en la pieza. El granulado todavía está húmedo.
El punto de ajuste no es la temperatura de fusión
El calentamiento por cizalla coloca la masa fundida entre 10 y 20 ° C por encima del ajuste del cañón, por lo que el panel no le dice nada útil. PA6 + GF: 250-270 ° C de fusión. PA66 + GF: 270-300 ° C. Molde a 80-100 ° C.
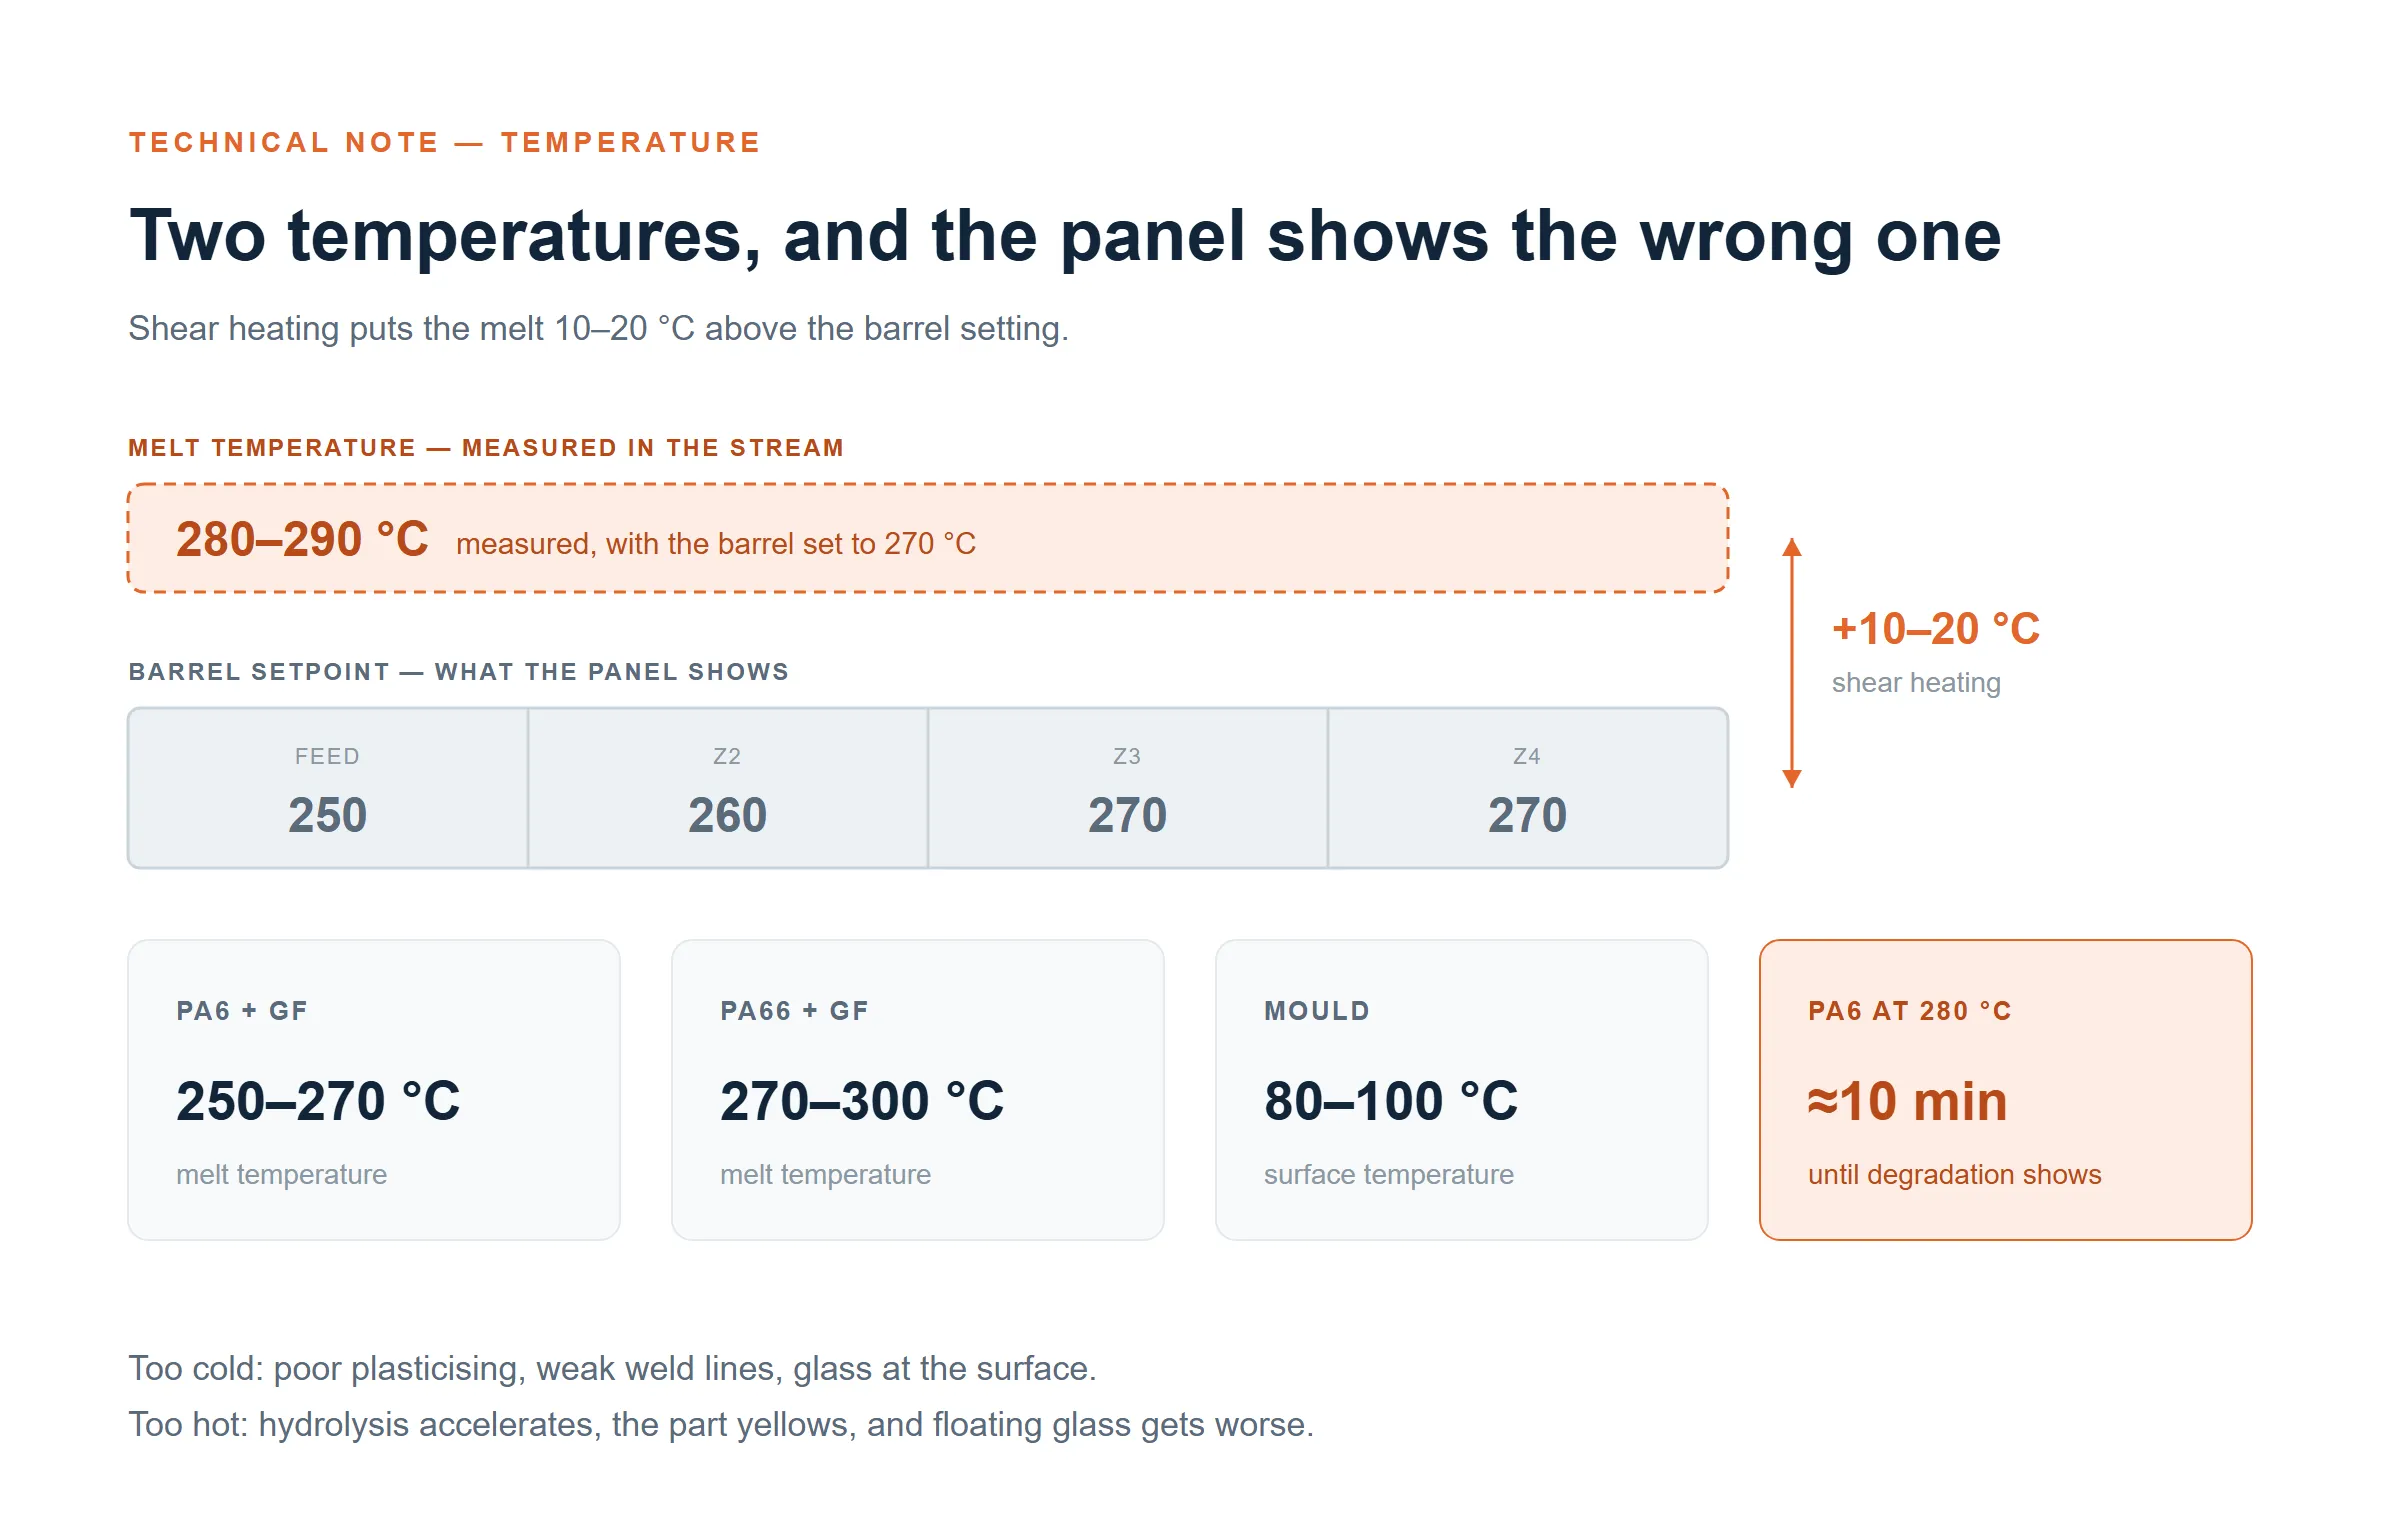 Figura 2 - El punto de ajuste es lo que escribiste; la temperatura de fusión es lo que ve la resina.
Demasiado frío, y obtienes mala plastificación, líneas de soldadura débiles y vidrio en la superficie. Demasiado caliente, y la hidrólisis se acelera: el peso molecular cae, la parte amarillea y la caída de la viscosidad empeora el vidrio flotante.
Los dos problemas son uno
Con agua todavía presente, una temperatura más alta significa una hidrólisis más rápida: el material se descompone en el barril antes de llegar a la cavidad. A 280 ° C, PA6 se degrada notablemente después de unos diez minutos de residencia. Tamaño del barril a 1,5 - 2 × el tiro, purgue antes de detenerse y baje la temperatura de la boquilla. No dejes que se sienta allí cocinando.
Una nota sobre el color
El portador tiene que coincidir con la resina base: portador de PA para PA. Un masterbatch de portador de PE se deslaminará y flotará. Seca también el masterbatch.
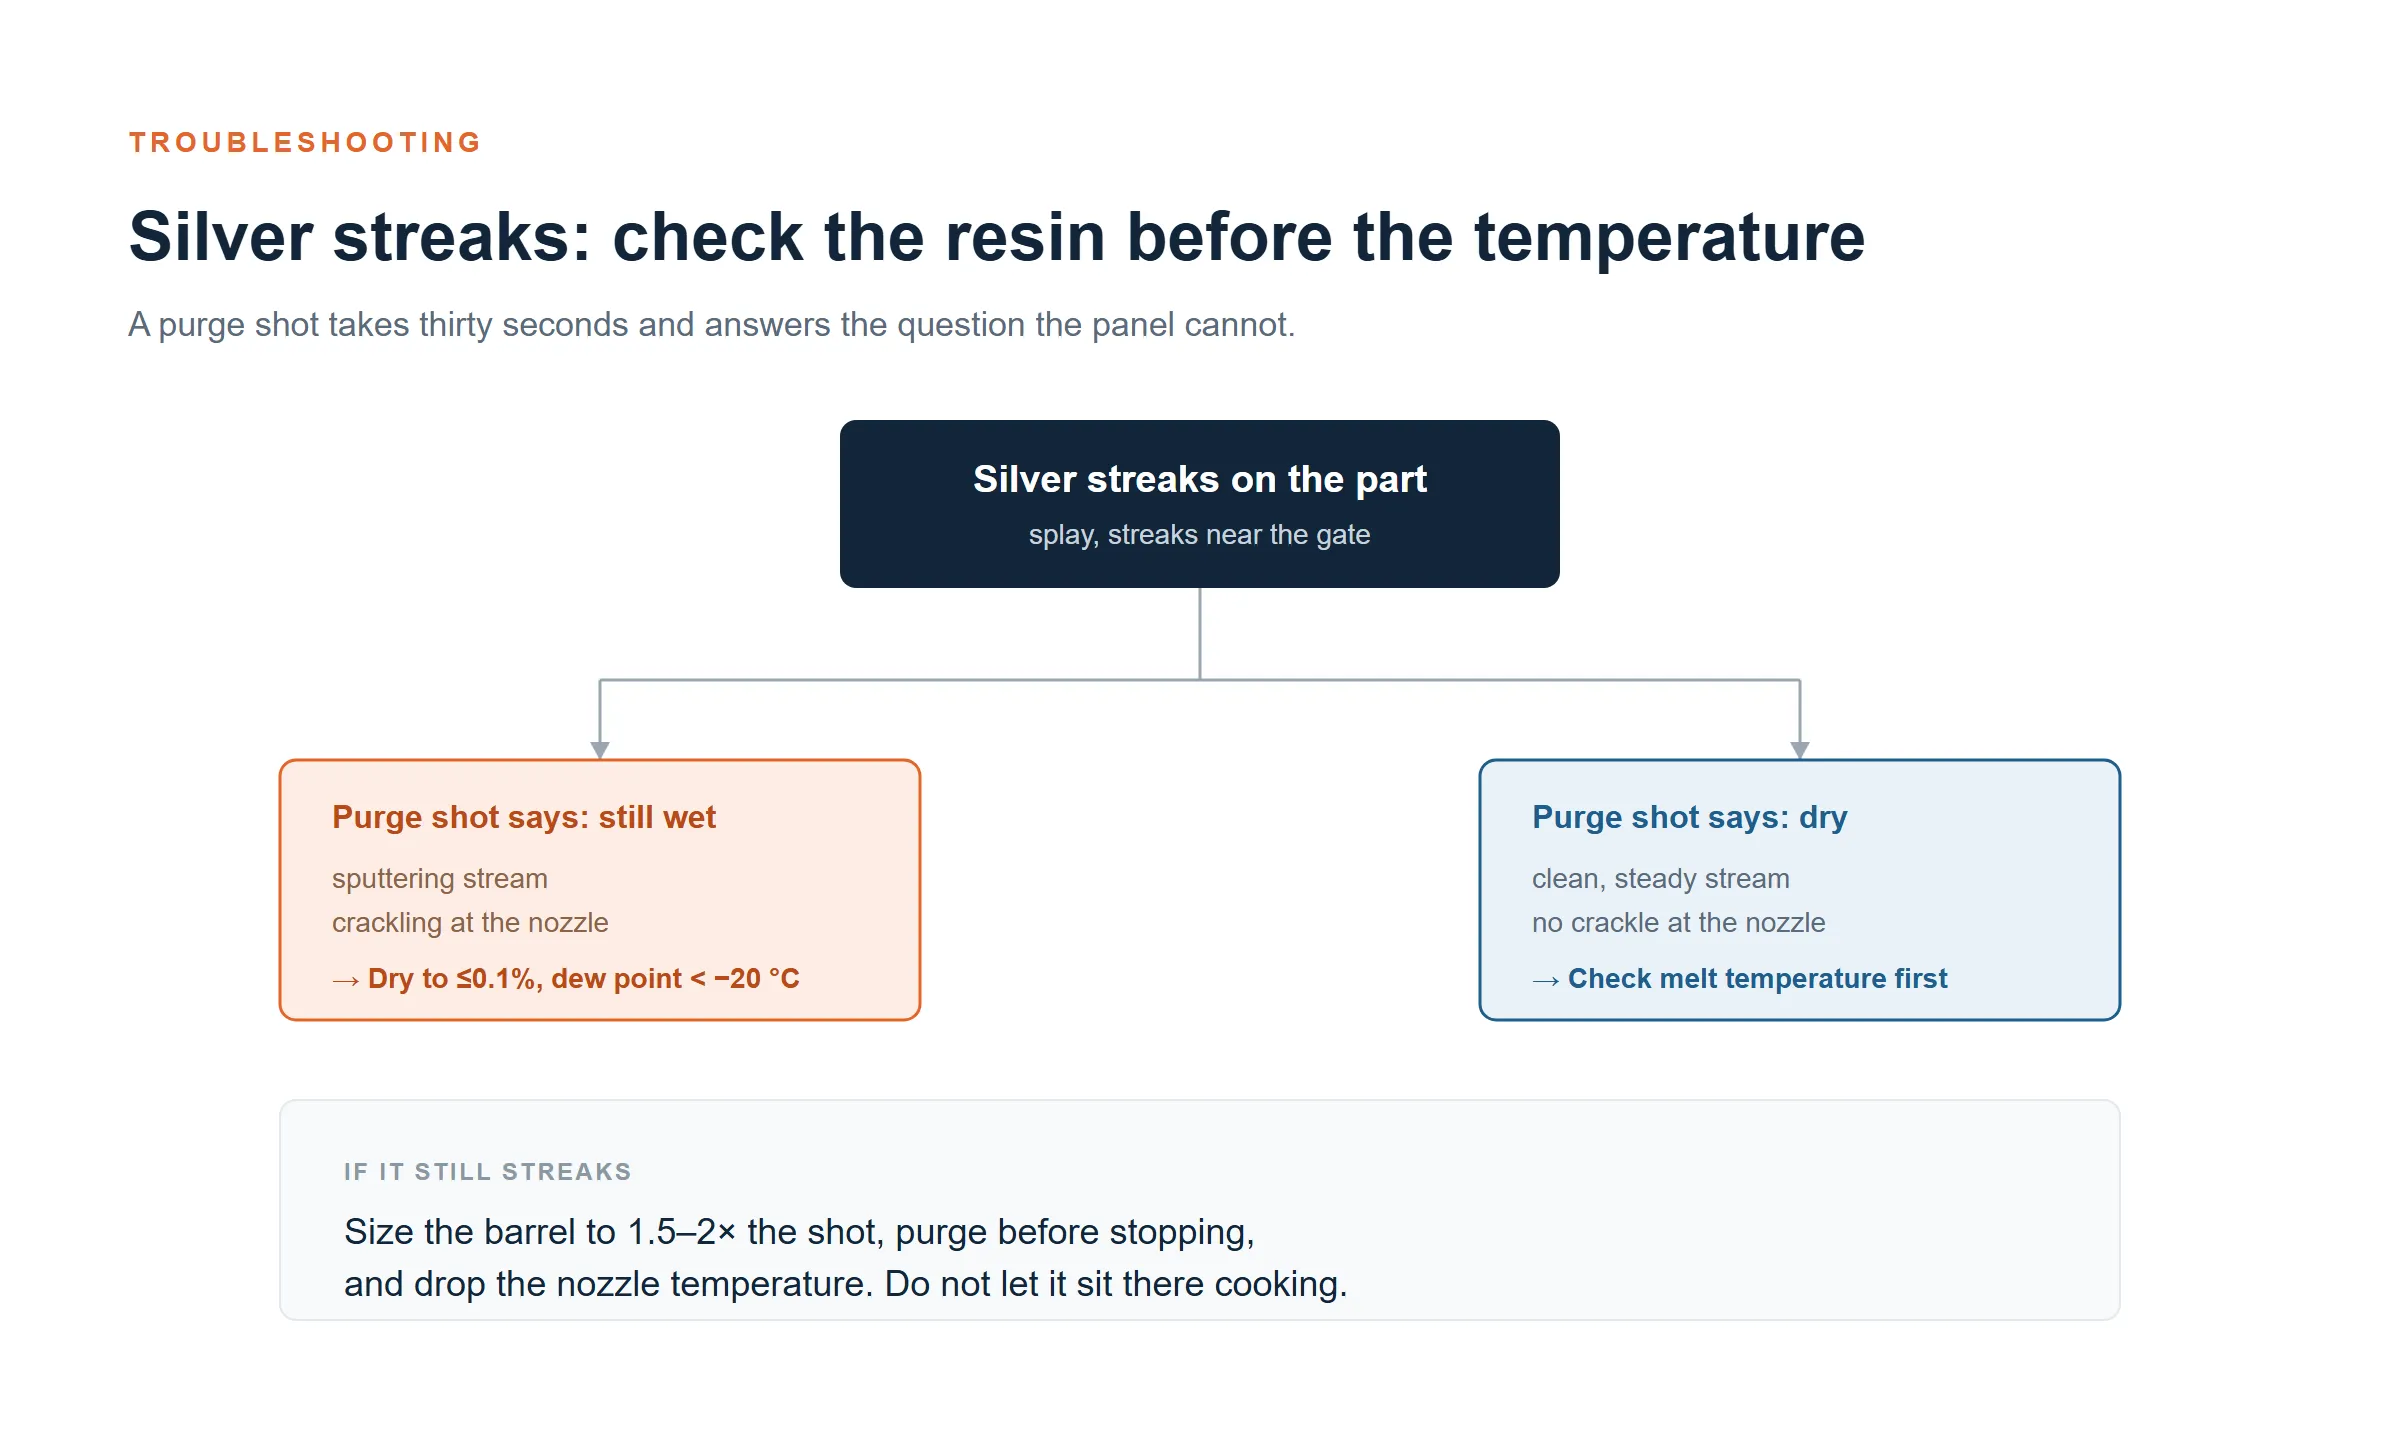
Figura 3 - Treinta segundos en la boquilla supera una hora de búsqueda de ajustes de temperatura.
Las rayas plateadas aparecen en una pieza de nailon rellena de vidrio, y el primer movimiento en el suelo es siempre el mismo: subir la temperatura. 270 a 300. Solo empeora. Dos números se encuentran en la parte superior de la hoja de proceso y su orden importa: el secado decide si el trabajo se puede ejecutar; la temperatura decide qué tan bien se ve la pieza.
Figura 1 - La brecha es todo el problema: 2,5 - 3% contra un límite de 0,1%.
El secado decide si el trabajo funciona en absoluto.
PA absorbe agua. PA6 se encuentra a 2,5-3% de humedad en equilibrio, mientras que el moldeo quiere ≤ 0,1% - aproximadamente treinta veces menos. Un secador de aire caliente convencional no llegará allí y en un día húmedo no se acercará. Use un secador desecante con un punto de rocío por debajo de -20 ° C. PA6: 80-100 ° C durante 4-6 h. PA66: 100-110 ° C.
El tiempo no es el criterio - la humedad medida es
Sin un analizador de humedad, purgue un disparo: un chorro de chisporroteo, una boquilla crepitante, rayas plateadas en la pieza. El granulado todavía está húmedo.
El punto de ajuste no es la temperatura de fusión
El calentamiento por cizalla coloca la masa fundida entre 10 y 20 ° C por encima del ajuste del cañón, por lo que el panel no le dice nada útil. PA6 + GF: 250-270 ° C de fusión. PA66 + GF: 270-300 ° C. Molde a 80-100 ° C.
Figura 2 - El punto de ajuste es lo que escribiste; la temperatura de fusión es lo que ve la resina.
Demasiado frío, y obtienes mala plastificación, líneas de soldadura débiles y vidrio en la superficie. Demasiado caliente, y la hidrólisis se acelera: el peso molecular cae, la parte amarillea y la caída de la viscosidad empeora el vidrio flotante.
Los dos problemas son uno
Con agua todavía presente, una temperatura más alta significa una hidrólisis más rápida: el material se descompone en el barril antes de llegar a la cavidad. A 280 ° C, PA6 se degrada notablemente después de unos diez minutos de residencia. Tamaño del barril a 1,5 - 2 × el tiro, purgue antes de detenerse y baje la temperatura de la boquilla. No dejes que se sienta allí cocinando.
Una nota sobre el color
El portador tiene que coincidir con la resina base: portador de PA para PA. Un masterbatch de portador de PE se deslaminará y flotará. Seca también el masterbatch.
Figura 3 - Treinta segundos en la boquilla supera una hora de búsqueda de ajustes de temperatura.
Contáctenos
Teléfono: + 86 757 8118 6668 / + 86 139 2320 6383
Línea directa de ventas: + 86 139 2320 6383
Dirección: No. 55, avenida Yong 'an, Guanyao, ciudad de Shishan, distrito de Nanhai, ciudad de Foshan, provincia de Guangdong, China.
Derechos de autor © 2026 Guangdong Jolink Technology Co., Ltd.