BUSCA LO QUE QUIERAS
¿Por qué el tamaño de partícula de nuestro masterbatch negro es tan uniforme?
Hora:2026-10-06
Coge un puñado de nuestro masterbatch negro y extiéndelo. Los gránulos tienen la misma longitud y el mismo grosor, como si todos hubieran sido cortados de un solo troquel.
Esa mirada no es suerte. Viene de mantener cada etapa de la línea a un estándar,
Desde la extrusión y la fusión hasta el transporte y el cribado: qué método de peletizado elige, cómo mantiene la temperatura y presión de fusión, cómo enfría los gránulos y cómo los criba.
¿Qué significa realmente "uniforme"?
Un solo pellet tiene dos dimensiones que vale la pena controlar: diámetro y longitud.
El diámetro comienza en el troquel. El orificio en el cabezal del troquel establece el diámetro de la base, y la tolerancia de mecanizado en ese orificio decide qué tan apretada es la extensión.
La longitud se establece más abajo en la línea, por el método de peletizado.
La verdadera uniformidad se reduce a tres cosas: el mismo diámetro, la misma longitud y sin pellets vinculados, finos o piezas deformes.
El término de la industria para hacer bien los tres es una distribución de tamaño de partícula estrecha.
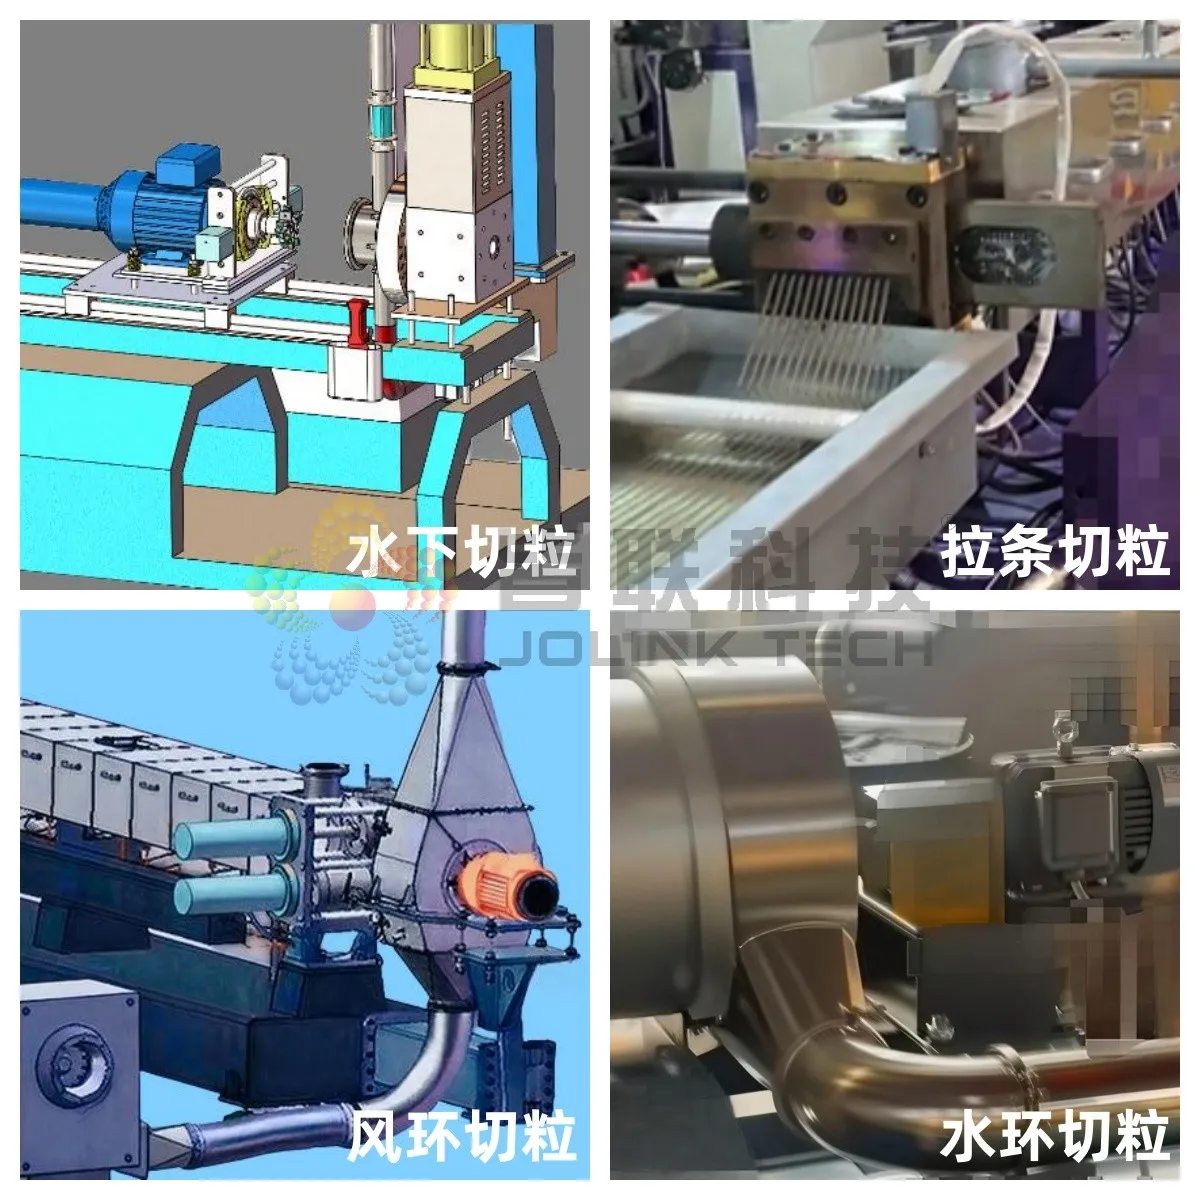
El método de peletizado que más le convenga depende de la resina base y de hacia dónde va el masterbatch. Hay cuatro rutas principales.
Cada uno tiene sus propios puntos de control, pero ninguno de ellos ofrece una distribución estrecha del tamaño de las partículas a menos que el propio fundido se mantenga estable.
2. El requisito previo: una fusión estable, con presión de fusión y temperatura bajo control
Mantener el orificio del troquel a ± 0,02 mm es solo el punto de partida. Cuando la presión de fusión se balancea, el extrudado lo balancea con , corriendo grueso un minuto y delgado al siguiente.
Incluso un peletizador de alta precisión no puede rescatar eso. Los pellets todavía salen en diferentes tamaños.
(1) Control de presión de fusión
Construya una contrapresión estable en la zona de homogeneización y en la cabeza del troquel, y mantenga la variación de la presión de fusión dentro de + 0,3 MPa durante la carrera.
Si sale de esa banda, comprueba si hay un paquete de pantalla bloqueado, alimentación inestable o pobre dispersión de negro de carbón, y no sigas corriendo mientras la presión es inestable.
Establezca la presión de fusión objetivo de la viscosidad del material. El masterbatch de PE de baja viscosidad funciona a 1,6 - 2,2 MPa. Los grados de alta viscosidad y alto relleno funcionan a 2,2 - 3,4 MPa.
(2) Control de temperatura de fusión
Establezca las temperaturas de la zona del barril y del troquel en los valores especificados para la resina base y mantenga la desviación dentro de los 3 ° C.
Con materiales sensibles al calor y con alto contenido de carbono negro como EVA y TPE, nunca dejes que el derretimiento se sobrecaliente.
El sobrecalentamiento degrada el derretimiento y lo hace espuma y se pega a las cuchillas del cortador. También necesita la temperatura incluso en cada abertura de troquel.
El flujo desigual de una abertura a otra es lo que produce bolitas deformes.
Sólo inicie el peletizador una vez que la temperatura de fusión y la presión de fusión se mantengan estables dentro de la ventana de proceso.
3. Elegir un método de peletizado
Los cuatro métodos principales se adaptan a diferentes materiales y diferentes usos finales.
Método de peletizado |
Materiales adecuados |
Uso final típico |
Puntos clave |
Peletizado de hebras |
Masterbatch negro de poliolefina de uso general con buen flujo: PE, PP, EVA |
Tubería y tubería, moldeo por inyección estándar, masterbatch para composición y modificación |
Caras limpias y cortadas uniformes; bajo costo de equipo; se adapta a materiales de viscosidad baja a media |
Granulado de anillos de aire |
Masterbatch sensible a la humedad que no puede soportar refrigeración por agua; Masterbatch negro de elastómero EVA y POE |
Películas delgadas, moldeo por inyección de pared delgada, piezas elásticas |
Sin refrigeración por agua, por lo que no hay recogida de agua; adherencia baja; huella pequeña |
Granulado de anillos de agua |
PE y PP de viscosidad media a alta; masterbatch negro de relleno medio |
Moldeo por inyección, moldeo por soplado, masterbatch para compuestos de cables |
El corte en caliente de la cara del troquel da pellets redondeados; alto rendimiento; buena esfericidad |
Granulado submarino |
Carga de negro de alto carbono, alta viscosidad y masterbatch sensible al calor; Masterbatch negro de elastómero de TPU y TPE |
Películas de alta gama, revestimiento de cables, moldeo por inyección de precisión |
Corte y enfriamiento en un circuito cerrado de agua, por lo que la distribución del tamaño de las partículas se mantiene estrecha y hay pocos gránulos vinculados |
(1) Peletizado de hebras
Idoneidad. Masterbatch negro de poliolefina de uso general con buen flujo, compatible con PE, PP y EVA.
Se utiliza principalmente para tuberías y tuberías, moldeo por inyección estándar y masterbatch para composición y modificación.
La longitud del pellet sigue una fórmula simple: longitud del pellet = velocidad de la línea de transporte (velocidad del cortador × número de cuchillas).
La unidad de transporte y el peletizador tienen que funcionar sincronizados a través de unidades de frecuencia variable, con la relación de velocidad bloqueada. Inspeccionar y cambiar las cuchillas en un horario fijo,
Para que las cuchillas romas nunca dejen colas o pellets vinculados. Mantenga la tensión uniforme en todas las hebras.
(2) granulación de anillos de aire
Idoneidad. Masterbatch sensible a la humedad que no puede soportar refrigeración por agua, además de masterbatch negro de elastómero EVA y POE.
Se utiliza principalmente para películas, moldeo por inyección de paredes delgadas y piezas elásticas.
Aquí no hay agua involucrada; el aire frío hace el trabajo.
Este es un proceso de corte de cara de troquel, por lo que el tamaño del pellet se establece por el diámetro del orificio del troquel, el rendimiento de extrusión y la velocidad del cortador juntos.
Cuando cambia el rendimiento, la velocidad del cortador tiene que cambiarla con . Controle el volumen de aire y la temperatura del aire para evitar que los pellets se aglutinen y se peguen.
(3) granulación de anillos de agua
Idoneidad. PE y PP de viscosidad media a alta, y masterbatch negro de relleno medio. Se utiliza principalmente para moldeo por inyección, soplado y masterbatch para compuestos de cables.
El fundido se corta en el momento en que sale del troquel, lo que da pellets redondeados y alto rendimiento. Controle de cerca el espacio entre el disco de corte y la cara del troquel.
Filtre el agua circulante para que los finos no sigan circulando y se adhieran a las superficies de pellets, y siga con el deshidratado y el secado adecuados.
(4) granulación submarina
Idoneidad. Carga de negro de alto carbono, masterbatch de alta viscosidad y sensible al calor, además de masterbatch de negro de elastómero de TPU y TPE.
Se utiliza principalmente para películas de alta gama, revestimiento de cables y moldeo por inyección de precisión.
El corte y el enfriamiento ocurren dentro de una cámara de agua cerrada, lo que mantiene la distribución del tamaño de partícula estrecha y el número de pellets vinculados bajo.
La compensación es tolerancias ajustadas en el sello de la matriz, la presión del agua de la cámara y la temperatura del agua. Si se desequilibran, se obtienen defectos como gránulos de burbujas y gránulos porosos.
En cualquier línea de corte de cara de troquel, ya sea anillo de aire, anillo de agua o bajo el agua, no haga con grandes cambios en el rendimiento de extrusión.
Revise los bordes de las cuchillas en un horario regular y reemplácelos al final de su vida útil, en lugar de esperar a que aparezcan primero los pellets fuera de las especificaciones.
4. Temperatura del agua de enfriamiento: cuando cortas importa más que qué tan rápido
El derretimiento de corte es realmente sobre el estado del material en el momento del corte.
La temperatura y la dureza deciden la calidad del corte. En el peletizado de hebras, si la hebra ya se ha enfriado mucho cuando llega al cortador,
Las astillas del borde de la hoja y obtienes un montón de finos y bolitas deformes.
El corte en caliente de la cara del troquel funciona de manera diferente. La masa fundida se corta en el momento en que sale del orificio del troquel, mientras que la viscosidad y la temperatura siguen siendo uniformes, y el corte sale limpio.
Objetivos de enfriamiento por proceso:
Baño de agua de peletizado de hebras. Masterbatch de PE y PP de uso general: 40-60 ° C. Masterbatch a base de elastómero: 60-75 ° C. Mantenga el agua dentro de ± 2 ° C.
Demasiado frío y la hebra se apaga, se vuelve quebradiza y arroja más virutas. Demasiado caliente y está poco frío, y los gránulos se pegan.
Granulado de anillos de agua. Mantenga el agua circulante a 45 - 65 ° C. Eso es suficiente para enfriar y poner los pellets sin el choque térmico que genera finos.
Granulado submarino. Mantenga el agua de la cámara a 50-70 ° C y haga coincidir la presión del agua de la cámara con ella. Demasiado frío y te salen gránulos de burbujas. Demasiado caliente y el enfriamiento es insuficiente, y los gránulos se pegan.
Granulado de anillos de aire. Aire frío con , controle la temperatura de descarga y evite que los gránulos se aglutinen.
5. Transporte de los gránulos terminados
Después de peletizar y deshidratar, el manejo brusco en el transporte todavía puede romper pellets y crear nuevos finos.
Dependiendo de lo duro que sea el masterbatch, la facilidad con la que se rompa y la cantidad de polvo que arroje, elija entre transporte al vacío, transporte de presión positiva y elevadores de cangilones.
1.Transporte al vacío. Bueno para pellets negros duros de PE y PP con poco polvo.
No aspire demasiado o los pellets golpeen las paredes de la tubería lo suficientemente fuerte como para romperse. Limpie la tubería en un horario regular para que el material no se asiente y se degrada en motas negras.
2.Transporte de presión positiva. Bueno para masterbatch de dureza media en largas distancias y con alto rendimiento.
Mantenga la velocidad del aire baja y corte el número de codos de 90 °, y los pellets soportan menos desgaste por impacto. Combínalo con con un sistema de recolección de polvo para recuperar los finos.
3.Elevadores de cangilones. La elección correcta para grados de alto relleno, elastómeros y masterbatch frágil de alta gama para película y cable.
Corren lentamente, por lo que la altura de caída se mantiene baja y los cubos no tienen bordes afilados para raspar o romper pellets.
Con materiales elásticos que también se rompen fácilmente, no utilizan transporte de presión positiva de alta velocidad. Los finos subirán bruscamente y pondrán una carga adicional en el equipo de detección río abajo.
6. Proyección, la última puerta
Incluso con la línea bien bajo control, un pequeño número de pellets salen demasiado largos o demasiado cortos, a lo largo de con finos. El cribado es el paso que los saca.
Configure una pantalla de dos pisos para que coincida con la especificación del objetivo. El piso superior atrapa pellets de exceso de longitud, el piso inferior elimina las multas.
Sintonice la frecuencia y la inclinación de la pantalla vibratoria para que el cribado sea completo. Revise las pantallas con regularidad y reemplace las dañadas inmediatamente.
Después de que cada lote se seque, tamírelo para eliminar el polvo. Luego muestree cada lote, tamice y pese la muestra, y registre qué parte de gránulos cae dentro del rango de tamaño objetivo.
Si los gránulos son uniformes es una pregunta para los datos de la prueba, no para el ojo.
7. ¿Qué bolitas uniformes cambian realmente río abajo?
El tamaño uniforme del pellet significa que el material se alimenta suavemente y no se une. Brinda al equipo una mejor precisión de medición, corta la variación de color en la pieza terminada y deja una superficie limpia con sin picaduras.
Esto es más importante en la dosificación automática y en las líneas continuas. Una vez que el tamaño del pellet comienza a ir a la deriva, la velocidad de alimentación lo va con , y la estabilidad de todo lo que hay río abajo lo va con .
El tamaño del pellet es la uniformidad que puedes ver. Hay otro tipo que no puedes: qué tan bien se dispersa el negro de carbón dentro de la resina. Veremos eso en la próxima publicación, con datos de prueba reales.
Coge un puñado de nuestro masterbatch negro y extiéndelo. Los gránulos tienen la misma longitud y el mismo grosor, como si todos hubieran sido cortados de un solo troquel.
Esa mirada no es suerte. Viene de mantener cada etapa de la línea a un estándar,
Desde la extrusión y la fusión hasta el transporte y el cribado: qué método de peletizado elige, cómo mantiene la temperatura y presión de fusión, cómo enfría los gránulos y cómo los criba.
¿Qué significa realmente "uniforme"?
Un solo pellet tiene dos dimensiones que vale la pena controlar: diámetro y longitud.
El diámetro comienza en el troquel. El orificio en el cabezal del troquel establece el diámetro de la base, y la tolerancia de mecanizado en ese orificio decide qué tan apretada es la extensión.
La longitud se establece más abajo en la línea, por el método de peletizado.
La verdadera uniformidad se reduce a tres cosas: el mismo diámetro, la misma longitud y sin pellets vinculados, finos o piezas deformes.
El término de la industria para hacer bien los tres es una distribución de tamaño de partícula estrecha.
El método de peletizado que más le convenga depende de la resina base y de hacia dónde va el masterbatch. Hay cuatro rutas principales.
Cada uno tiene sus propios puntos de control, pero ninguno de ellos ofrece una distribución estrecha del tamaño de las partículas a menos que el propio fundido se mantenga estable.
2. El requisito previo: una fusión estable, con presión de fusión y temperatura bajo control
Mantener el orificio del troquel a ± 0,02 mm es solo el punto de partida. Cuando la presión de fusión se balancea, el extrudado lo balancea con , corriendo grueso un minuto y delgado al siguiente.
Incluso un peletizador de alta precisión no puede rescatar eso. Los pellets todavía salen en diferentes tamaños.
(1) Control de presión de fusión
Construya una contrapresión estable en la zona de homogeneización y en la cabeza del troquel, y mantenga la variación de la presión de fusión dentro de + 0,3 MPa durante la carrera.
Si sale de esa banda, comprueba si hay un paquete de pantalla bloqueado, alimentación inestable o pobre dispersión de negro de carbón, y no sigas corriendo mientras la presión es inestable.
Establezca la presión de fusión objetivo de la viscosidad del material. El masterbatch de PE de baja viscosidad funciona a 1,6 - 2,2 MPa. Los grados de alta viscosidad y alto relleno funcionan a 2,2 - 3,4 MPa.
(2) Control de temperatura de fusión
Establezca las temperaturas de la zona del barril y del troquel en los valores especificados para la resina base y mantenga la desviación dentro de los 3 ° C.
Con materiales sensibles al calor y con alto contenido de carbono negro como EVA y TPE, nunca dejes que el derretimiento se sobrecaliente.
El sobrecalentamiento degrada el derretimiento y lo hace espuma y se pega a las cuchillas del cortador. También necesita la temperatura incluso en cada abertura de troquel.
El flujo desigual de una abertura a otra es lo que produce bolitas deformes.
Sólo inicie el peletizador una vez que la temperatura de fusión y la presión de fusión se mantengan estables dentro de la ventana de proceso.
3. Elegir un método de peletizado
Los cuatro métodos principales se adaptan a diferentes materiales y diferentes usos finales.
Método de peletizado |
Materiales adecuados |
Uso final típico |
Puntos clave |
Peletizado de hebras |
Masterbatch negro de poliolefina de uso general con buen flujo: PE, PP, EVA |
Tubería y tubería, moldeo por inyección estándar, masterbatch para composición y modificación |
Caras limpias y cortadas uniformes; bajo costo de equipo; se adapta a materiales de viscosidad baja a media |
Granulado de anillos de aire |
Masterbatch sensible a la humedad que no puede soportar refrigeración por agua; Masterbatch negro de elastómero EVA y POE |
Películas delgadas, moldeo por inyección de pared delgada, piezas elásticas |
Sin refrigeración por agua, por lo que no hay recogida de agua; adherencia baja; huella pequeña |
Granulado de anillos de agua |
PE y PP de viscosidad media a alta; masterbatch negro de relleno medio |
Moldeo por inyección, moldeo por soplado, masterbatch para compuestos de cables |
El corte en caliente de la cara del troquel da pellets redondeados; alto rendimiento; buena esfericidad |
Granulado submarino |
Carga de negro de alto carbono, alta viscosidad y masterbatch sensible al calor; Masterbatch negro de elastómero de TPU y TPE |
Películas de alta gama, revestimiento de cables, moldeo por inyección de precisión |
Corte y enfriamiento en un circuito cerrado de agua, por lo que la distribución del tamaño de las partículas se mantiene estrecha y hay pocos gránulos vinculados |
(1) Peletizado de hebras
Idoneidad. Masterbatch negro de poliolefina de uso general con buen flujo, compatible con PE, PP y EVA.
Se utiliza principalmente para tuberías y tuberías, moldeo por inyección estándar y masterbatch para composición y modificación.
La longitud del pellet sigue una fórmula simple: longitud del pellet = velocidad de la línea de transporte (velocidad del cortador × número de cuchillas).
La unidad de transporte y el peletizador tienen que funcionar sincronizados a través de unidades de frecuencia variable, con la relación de velocidad bloqueada. Inspeccionar y cambiar las cuchillas en un horario fijo,
Para que las cuchillas romas nunca dejen colas o pellets vinculados. Mantenga la tensión uniforme en todas las hebras.
(2) granulación de anillos de aire
Idoneidad. Masterbatch sensible a la humedad que no puede soportar refrigeración por agua, además de masterbatch negro de elastómero EVA y POE.
Se utiliza principalmente para películas, moldeo por inyección de paredes delgadas y piezas elásticas.
Aquí no hay agua involucrada; el aire frío hace el trabajo.
Este es un proceso de corte de cara de troquel, por lo que el tamaño del pellet se establece por el diámetro del orificio del troquel, el rendimiento de extrusión y la velocidad del cortador juntos.
Cuando cambia el rendimiento, la velocidad del cortador tiene que cambiarla con . Controle el volumen de aire y la temperatura del aire para evitar que los pellets se aglutinen y se peguen.
(3) granulación de anillos de agua
Idoneidad. PE y PP de viscosidad media a alta, y masterbatch negro de relleno medio. Se utiliza principalmente para moldeo por inyección, soplado y masterbatch para compuestos de cables.
El fundido se corta en el momento en que sale del troquel, lo que da pellets redondeados y alto rendimiento. Controle de cerca el espacio entre el disco de corte y la cara del troquel.
Filtre el agua circulante para que los finos no sigan circulando y se adhieran a las superficies de pellets, y siga con el deshidratado y el secado adecuados.
(4) granulación submarina
Idoneidad. Carga de negro de alto carbono, masterbatch de alta viscosidad y sensible al calor, además de masterbatch de negro de elastómero de TPU y TPE.
Se utiliza principalmente para películas de alta gama, revestimiento de cables y moldeo por inyección de precisión.
El corte y el enfriamiento ocurren dentro de una cámara de agua cerrada, lo que mantiene la distribución del tamaño de partícula estrecha y el número de pellets vinculados bajo.
La compensación es tolerancias ajustadas en el sello de la matriz, la presión del agua de la cámara y la temperatura del agua. Si se desequilibran, se obtienen defectos como gránulos de burbujas y gránulos porosos.
En cualquier línea de corte de cara de troquel, ya sea anillo de aire, anillo de agua o bajo el agua, no haga con grandes cambios en el rendimiento de extrusión.
Revise los bordes de las cuchillas en un horario regular y reemplácelos al final de su vida útil, en lugar de esperar a que aparezcan primero los pellets fuera de las especificaciones.
4. Temperatura del agua de enfriamiento: cuando cortas importa más que qué tan rápido
El derretimiento de corte es realmente sobre el estado del material en el momento del corte.
La temperatura y la dureza deciden la calidad del corte. En el peletizado de hebras, si la hebra ya se ha enfriado mucho cuando llega al cortador,
Las astillas del borde de la hoja y obtienes un montón de finos y bolitas deformes.
El corte en caliente de la cara del troquel funciona de manera diferente. La masa fundida se corta en el momento en que sale del orificio del troquel, mientras que la viscosidad y la temperatura siguen siendo uniformes, y el corte sale limpio.
Objetivos de enfriamiento por proceso:
Baño de agua de peletizado de hebras. Masterbatch de PE y PP de uso general: 40-60 ° C. Masterbatch a base de elastómero: 60-75 ° C. Mantenga el agua dentro de ± 2 ° C.
Demasiado frío y la hebra se apaga, se vuelve quebradiza y arroja más virutas. Demasiado caliente y está poco frío, y los gránulos se pegan.
Granulado de anillos de agua. Mantenga el agua circulante a 45 - 65 ° C. Eso es suficiente para enfriar y poner los pellets sin el choque térmico que genera finos.
Granulado submarino. Mantenga el agua de la cámara a 50-70 ° C y haga coincidir la presión del agua de la cámara con ella. Demasiado frío y te salen gránulos de burbujas. Demasiado caliente y el enfriamiento es insuficiente, y los gránulos se pegan.
Granulado de anillos de aire. Aire frío con , controle la temperatura de descarga y evite que los gránulos se aglutinen.
5. Transporte de los gránulos terminados
Después de peletizar y deshidratar, el manejo brusco en el transporte todavía puede romper pellets y crear nuevos finos.
Dependiendo de lo duro que sea el masterbatch, la facilidad con la que se rompa y la cantidad de polvo que arroje, elija entre transporte al vacío, transporte de presión positiva y elevadores de cangilones.
1.Transporte al vacío. Bueno para pellets negros duros de PE y PP con poco polvo.
No aspire demasiado o los pellets golpeen las paredes de la tubería lo suficientemente fuerte como para romperse. Limpie la tubería en un horario regular para que el material no se asiente y se degrada en motas negras.
2.Transporte de presión positiva. Bueno para masterbatch de dureza media en largas distancias y con alto rendimiento.
Mantenga la velocidad del aire baja y corte el número de codos de 90 °, y los pellets soportan menos desgaste por impacto. Combínalo con con un sistema de recolección de polvo para recuperar los finos.
3.Elevadores de cangilones. La elección correcta para grados de alto relleno, elastómeros y masterbatch frágil de alta gama para película y cable.
Corren lentamente, por lo que la altura de caída se mantiene baja y los cubos no tienen bordes afilados para raspar o romper pellets.
Con materiales elásticos que también se rompen fácilmente, no utilizan transporte de presión positiva de alta velocidad. Los finos subirán bruscamente y pondrán una carga adicional en el equipo de detección río abajo.
6. Proyección, la última puerta
Incluso con la línea bien bajo control, un pequeño número de pellets salen demasiado largos o demasiado cortos, a lo largo de con finos. El cribado es el paso que los saca.
Configure una pantalla de dos pisos para que coincida con la especificación del objetivo. El piso superior atrapa pellets de exceso de longitud, el piso inferior elimina las multas.
Sintonice la frecuencia y la inclinación de la pantalla vibratoria para que el cribado sea completo. Revise las pantallas con regularidad y reemplace las dañadas inmediatamente.
Después de que cada lote se seque, tamírelo para eliminar el polvo. Luego muestree cada lote, tamice y pese la muestra, y registre qué parte de gránulos cae dentro del rango de tamaño objetivo.
Si los gránulos son uniformes es una pregunta para los datos de la prueba, no para el ojo.
7. ¿Qué bolitas uniformes cambian realmente río abajo?
El tamaño uniforme del pellet significa que el material se alimenta suavemente y no se une. Brinda al equipo una mejor precisión de medición, corta la variación de color en la pieza terminada y deja una superficie limpia con sin picaduras.
Esto es más importante en la dosificación automática y en las líneas continuas. Una vez que el tamaño del pellet comienza a ir a la deriva, la velocidad de alimentación lo va con , y la estabilidad de todo lo que hay río abajo lo va con .
El tamaño del pellet es la uniformidad que puedes ver. Hay otro tipo que no puedes: qué tan bien se dispersa el negro de carbón dentro de la resina. Veremos eso en la próxima publicación, con datos de prueba reales.
Anterior:No más datos
Contáctenos
Teléfono: + 86 757 8118 6668 / + 86 139 2320 6383
Línea directa de ventas: + 86 139 2320 6383
Dirección: No. 55, avenida Yong 'an, Guanyao, ciudad de Shishan, distrito de Nanhai, ciudad de Foshan, provincia de Guangdong, China.
Derechos de autor © 2026 Guangdong Jolink Technology Co., Ltd.