BUSCA LO QUE QUIERAS
Lo Que Realmente Sucede Dentro De Una Extrusora De Doble Tornillo
Hora:2026-09-30
Este mes, nuestra nueva extrusora de doble tornillo llegó a la planta.
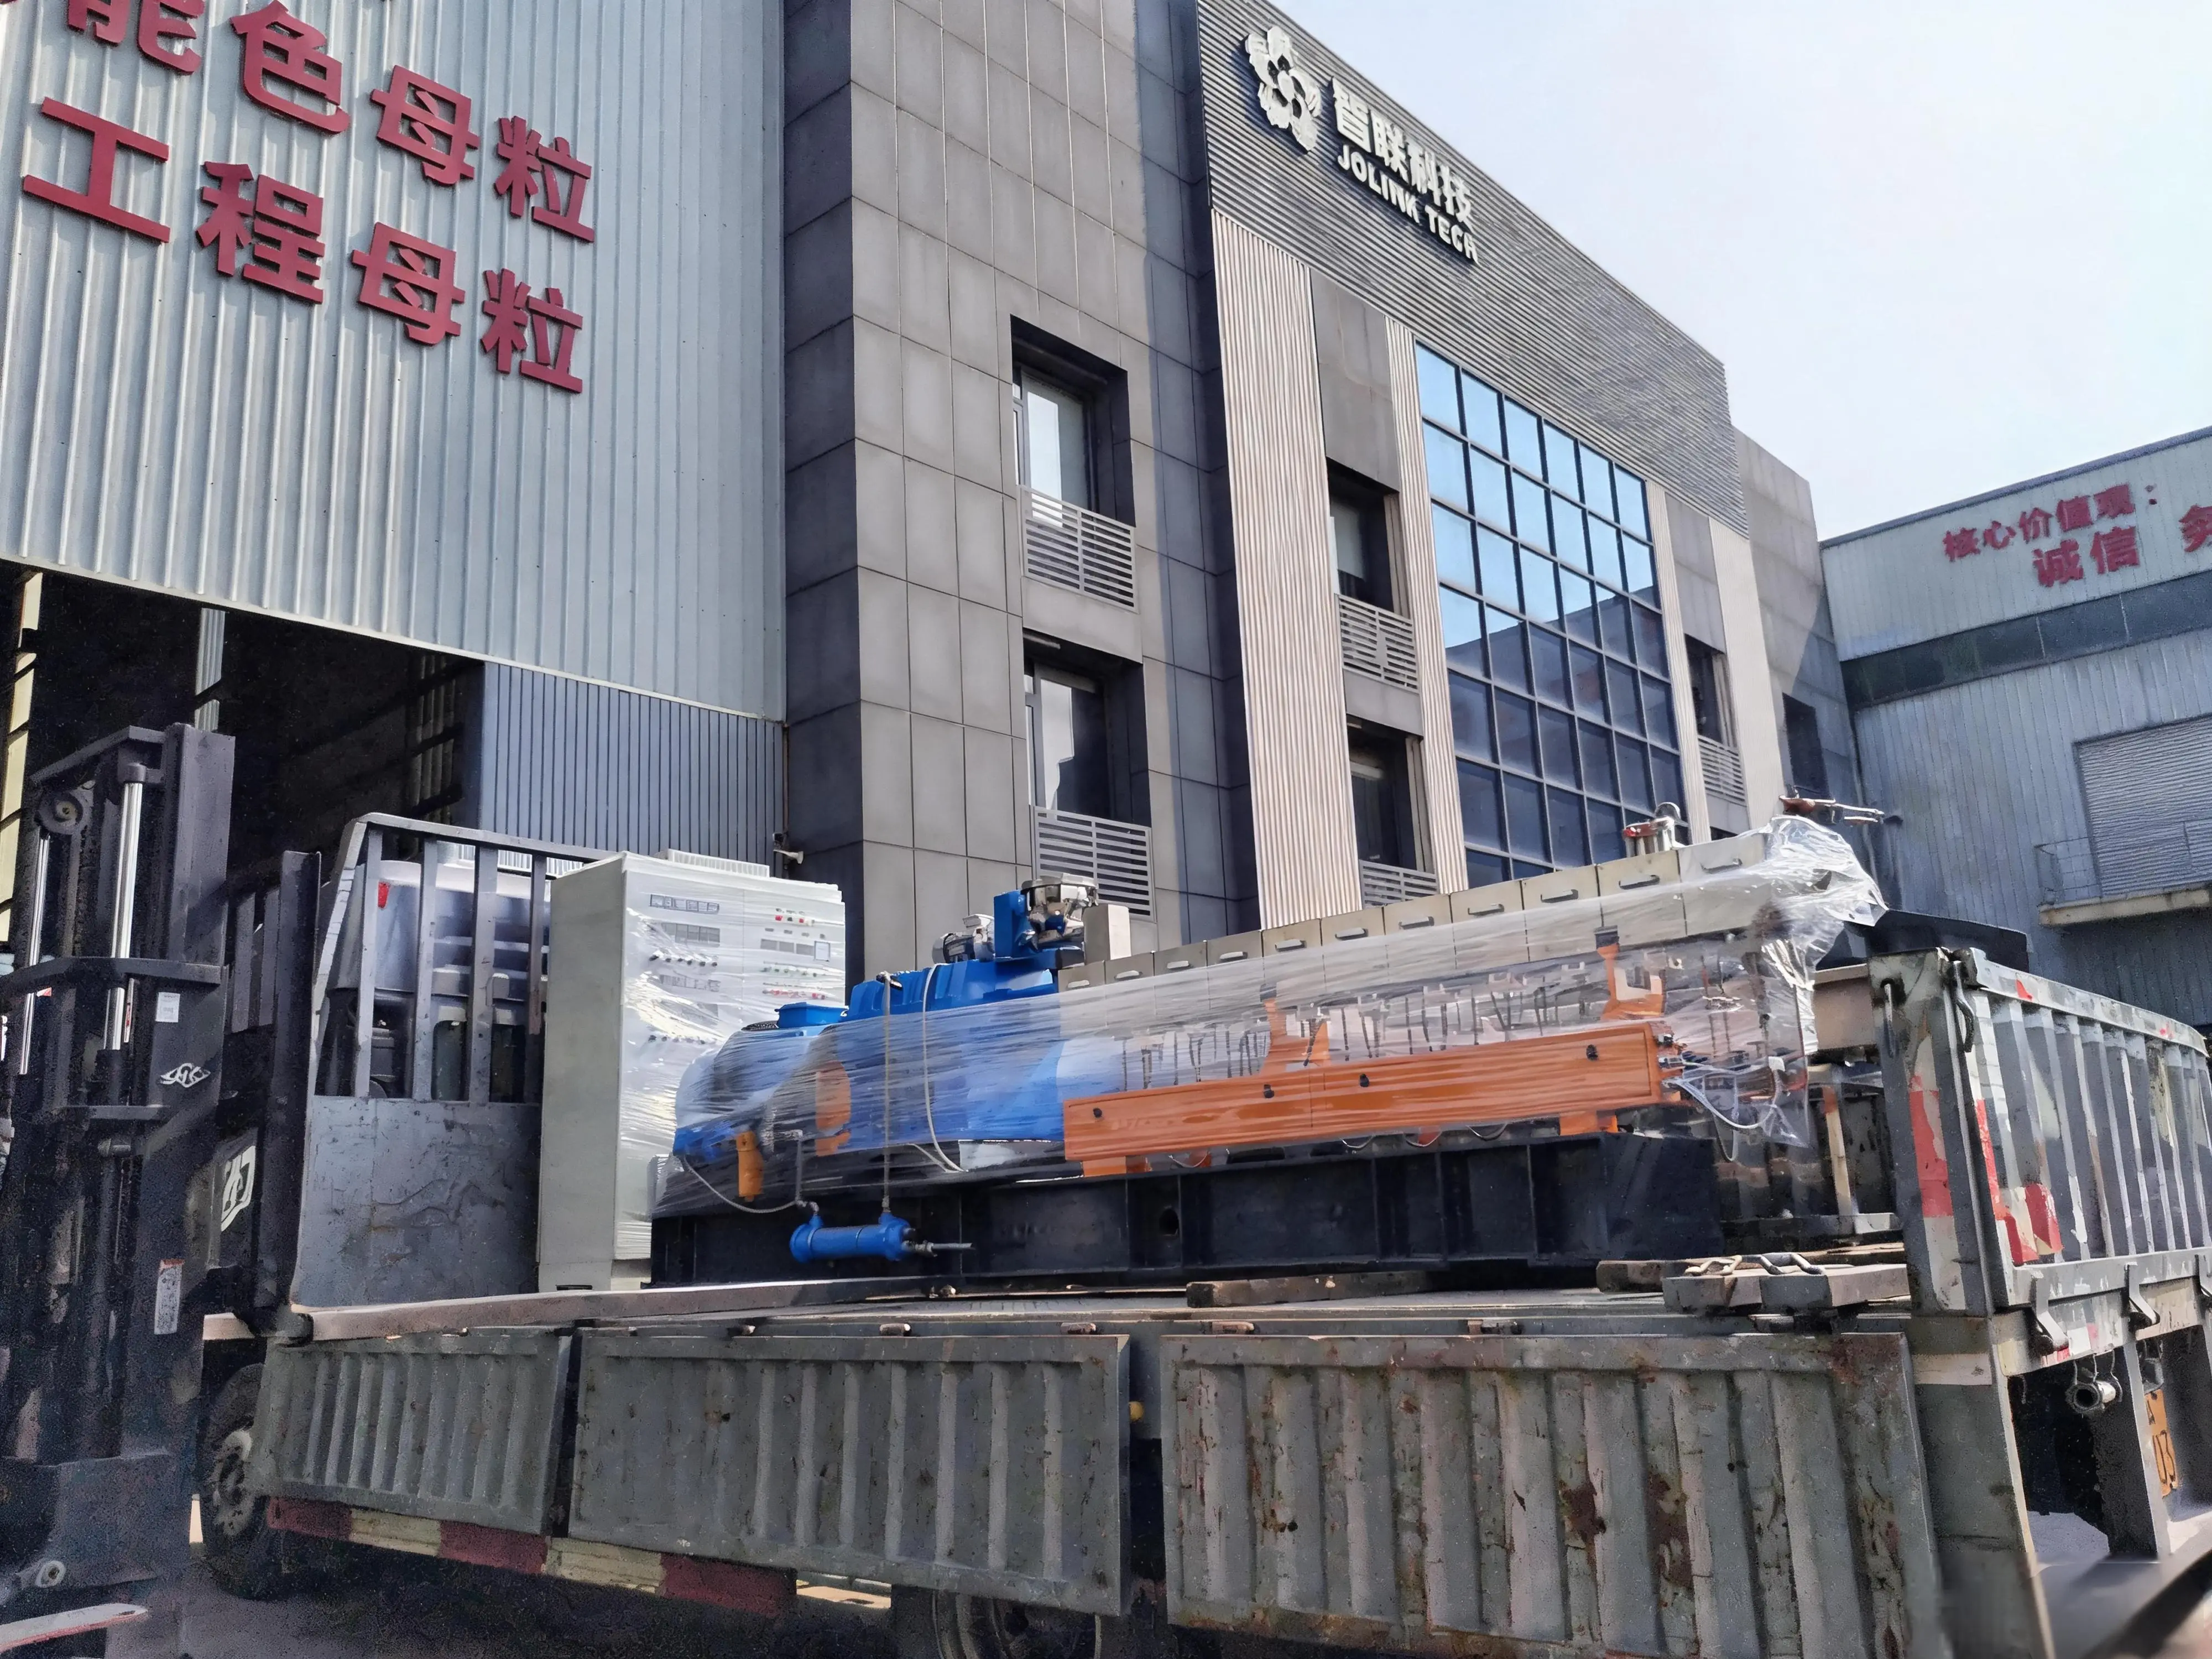
Instalación, cableado, puesta en marcha - El taller Ha sido un lugar ocupado.
Un colega preguntó: ¿qué cambia realmente una nueva extrusora?
Para responder a eso, ayuda volver a una sola bolita negra de masterbatch.
Desde la tolva hasta la cabeza del troquel, ¿por qué pasa realmente dentro de una extrusora de doble tornillo?
Pre-mezcla
El polvo se carga en un mezclador de alta velocidad y se mezcla durante 1-2 minutos.
Luego se agregan los aditivos para un paso de recubrimiento que humedece el pigmento, y finalmente se agrega la resina base y el agente dispersante y se mezclan durante unos minutos más.
Si todo se carga a la vez, el pigmento nunca se humedece y recubre adecuadamente, lo que socava la dispersión.
El polvo también se acumula en gran medida en la pared de la cámara y las cuchillas del mezclador, un error que vale la pena evitar en la producción de masterbatch.
Entonces, ¿qué sucede en cada etapa y dónde? Aquí está el viaje, zona por zona.
Zona de alimentación: compactando el polvo
El negro de carbón, la resina transportadora y los aditivos entran en el barril como polvo suelto.
El tornillo los transporta hacia adelante y los compacta.
La temperatura del barril se mantiene deliberadamente baja en esta zona, por lo que el material no se derrite prematuramente y la alimentación no se une.
Zona de fusión: el negro de carbón obtiene su primer recubrimiento
El calentamiento del barril combinado con cizalla de tornillo funde la resina portadora, que moja y encapsula las partículas de negro de carbón.
El negro de carbón tiene que ser encapsulado por la fusión primero, solo entonces la dispersión aguas abajo significa algo.
Zona de mezcla dispersa: donde el material se trabaja más duro
Los bloques de amasado están dispuestos en ángulos de escalonamiento de 30 °, 45 °, 60 ° y 90 °.
Cada vez que el material pasa uno, se divide, se estira y se recombina.
Aquí es donde se rompen los aglomerados de negro de carbón, desde decenas de micras hasta el rango de submicras.
¿Por qué algunos masterbatches negros se ven brillantes y uniformes, mientras que otros están llenos de motas negras? La línea divisoria se dibuja en esta zona.
Zona de mezcla distributiva: uniformizando la concentración
Una vez que los aglomerados se abren, el pigmento todavía tiene que extenderse uniformemente a través de la fusión.
La cizalla aquí es comparativamente suave.
El objetivo es una distribución uniforme, no un cizallamiento más duro.
Zona de ventilación por vacío: eliminación de aire y humedad
El aire atrapado en el polvo y la humedad de la superficie se extraen aquí.
La ventilación incompleta deja vacíos en los gránulos, y los productos aguas abajo terminan con burbujas y motas superficiales.
Construcción de presión y zona de homogeneización: primero estabilizando
Los elementos de tornillo de paso inverso crean presión y dejan que la temperatura de fusión y la viscosidad se asienten.
Cualquier fluctuación en la presión aparece inmediatamente como diámetro desigual de la hebra - y el tamaño de la bolita se vuelve inestable a lo largo con de ella.
Cabeza de matriz: formando hebras, cortando pellets
El fundido se extruye en hebras (o se peletiza directamente en un anillo de agua), luego se enfría con agua y se corta en pellets.
Entonces, ¿cuántas veces se trabaja realmente el material?
Contando solo, algo del orden de mil veces.
Pero la respuesta más importante no es el conteo. Es si cada pase es el mismo.
Unos pocos grados de deriva de temperatura, o una configuración de tornillo que no coincide con la formulación, y los mismos mil pases pueden producir una dispersión notablemente más pobre.
La variación de color de lote a lote, las motas negras y la fluctuación del índice de flujo de fusión (IFM) generalmente se remontan a esto exactamente.
Por eso invertimos en nuevos equipos. Entonces, ¿qué trae la nueva extrusora de doble tornillo?
* Las configuraciones de tornillos se pueden afinar formulación por formulación, por lo que cada pellet experimenta una historia de corte lo más consistente posible.
* El control más estricto de la temperatura del barril reduce la variación del lote causada por la deriva de la temperatura.
* El par y el rendimiento más altos mantienen la salida estable incluso bajo horarios de entrega ajustados.
La renovación de equipos no es una renovación por sí misma.
Los productos de los clientes son cada vez más delgados y refinados, y sus requisitos de calidad de dispersión y consistencia lote a lote siguen aumentando. Los equipos y la tecnología de procesos tienen que mantenerse al día.
La siguiente pregunta: ahora que la nueva línea está funcionando, ¿cuánto ha mejorado realmente la dispersión y cuánto más uniformes son los gránulos? En el siguiente artículo, dejamos que hablen los datos de prueba.
Acerca de Jolink Tech - Jolink Tech se especializa en la investigación, desarrollo y producción de masterbatch negro, proporcionando soluciones negras consistentes para aplicaciones de tuberías, películas, moldeo por inyección y cables. Deja un comentario o envíanos un mensaje Para solicitar muestras y datos técnicos.
Este mes, nuestra nueva extrusora de doble tornillo llegó a la planta.
Instalación, cableado, puesta en marcha - El taller Ha sido un lugar ocupado.
Un colega preguntó: ¿qué cambia realmente una nueva extrusora?
Para responder a eso, ayuda volver a una sola bolita negra de masterbatch.
Desde la tolva hasta la cabeza del troquel, ¿por qué pasa realmente dentro de una extrusora de doble tornillo?
Pre-mezcla
El polvo se carga en un mezclador de alta velocidad y se mezcla durante 1-2 minutos.
Luego se agregan los aditivos para un paso de recubrimiento que humedece el pigmento, y finalmente se agrega la resina base y el agente dispersante y se mezclan durante unos minutos más.
Si todo se carga a la vez, el pigmento nunca se humedece y recubre adecuadamente, lo que socava la dispersión.
El polvo también se acumula en gran medida en la pared de la cámara y las cuchillas del mezclador, un error que vale la pena evitar en la producción de masterbatch.
Entonces, ¿qué sucede en cada etapa y dónde? Aquí está el viaje, zona por zona.
Zona de alimentación: compactando el polvo
El negro de carbón, la resina transportadora y los aditivos entran en el barril como polvo suelto.
El tornillo los transporta hacia adelante y los compacta.
La temperatura del barril se mantiene deliberadamente baja en esta zona, por lo que el material no se derrite prematuramente y la alimentación no se une.
Zona de fusión: el negro de carbón obtiene su primer recubrimiento
El calentamiento del barril combinado con cizalla de tornillo funde la resina portadora, que moja y encapsula las partículas de negro de carbón.
El negro de carbón tiene que ser encapsulado por la fusión primero, solo entonces la dispersión aguas abajo significa algo.
Zona de mezcla dispersa: donde el material se trabaja más duro
Los bloques de amasado están dispuestos en ángulos de escalonamiento de 30 °, 45 °, 60 ° y 90 °.
Cada vez que el material pasa uno, se divide, se estira y se recombina.
Aquí es donde se rompen los aglomerados de negro de carbón, desde decenas de micras hasta el rango de submicras.
¿Por qué algunos masterbatches negros se ven brillantes y uniformes, mientras que otros están llenos de motas negras? La línea divisoria se dibuja en esta zona.
Zona de mezcla distributiva: uniformizando la concentración
Una vez que los aglomerados se abren, el pigmento todavía tiene que extenderse uniformemente a través de la fusión.
La cizalla aquí es comparativamente suave.
El objetivo es una distribución uniforme, no un cizallamiento más duro.
Zona de ventilación por vacío: eliminación de aire y humedad
El aire atrapado en el polvo y la humedad de la superficie se extraen aquí.
La ventilación incompleta deja vacíos en los gránulos, y los productos aguas abajo terminan con burbujas y motas superficiales.
Construcción de presión y zona de homogeneización: primero estabilizando
Los elementos de tornillo de paso inverso crean presión y dejan que la temperatura de fusión y la viscosidad se asienten.
Cualquier fluctuación en la presión aparece inmediatamente como diámetro desigual de la hebra - y el tamaño de la bolita se vuelve inestable a lo largo con de ella.
Cabeza de matriz: formando hebras, cortando pellets
El fundido se extruye en hebras (o se peletiza directamente en un anillo de agua), luego se enfría con agua y se corta en pellets.
Entonces, ¿cuántas veces se trabaja realmente el material?
Contando solo, algo del orden de mil veces.
Pero la respuesta más importante no es el conteo. Es si cada pase es el mismo.
Unos pocos grados de deriva de temperatura, o una configuración de tornillo que no coincide con la formulación, y los mismos mil pases pueden producir una dispersión notablemente más pobre.
La variación de color de lote a lote, las motas negras y la fluctuación del índice de flujo de fusión (IFM) generalmente se remontan a esto exactamente.
Por eso invertimos en nuevos equipos. Entonces, ¿qué trae la nueva extrusora de doble tornillo?
* Las configuraciones de tornillos se pueden afinar formulación por formulación, por lo que cada pellet experimenta una historia de corte lo más consistente posible.
* El control más estricto de la temperatura del barril reduce la variación del lote causada por la deriva de la temperatura.
* El par y el rendimiento más altos mantienen la salida estable incluso bajo horarios de entrega ajustados.
La renovación de equipos no es una renovación por sí misma.
Los productos de los clientes son cada vez más delgados y refinados, y sus requisitos de calidad de dispersión y consistencia lote a lote siguen aumentando. Los equipos y la tecnología de procesos tienen que mantenerse al día.
La siguiente pregunta: ahora que la nueva línea está funcionando, ¿cuánto ha mejorado realmente la dispersión y cuánto más uniformes son los gránulos? En el siguiente artículo, dejamos que hablen los datos de prueba.
Acerca de Jolink Tech - Jolink Tech se especializa en la investigación, desarrollo y producción de masterbatch negro, proporcionando soluciones negras consistentes para aplicaciones de tuberías, películas, moldeo por inyección y cables. Deja un comentario o envíanos un mensaje Para solicitar muestras y datos técnicos.
Anterior:No más datos
Próximo:¿Cómo se produce el masterbatch?
Contáctenos
Teléfono: + 86 757 8118 6668 / + 86 139 2320 6383
Línea directa de ventas: + 86 139 2320 6383
Dirección: No. 55, avenida Yong 'an, Guanyao, ciudad de Shishan, distrito de Nanhai, ciudad de Foshan, provincia de Guangdong, China.
Derechos de autor © 2026 Guangdong Jolink Technology Co., Ltd.