BUSCA LO QUE QUIERAS
Por Qué La Industria Automotriz Exige Masterbatch De Alto Rendimiento
Hora:2026-09-14
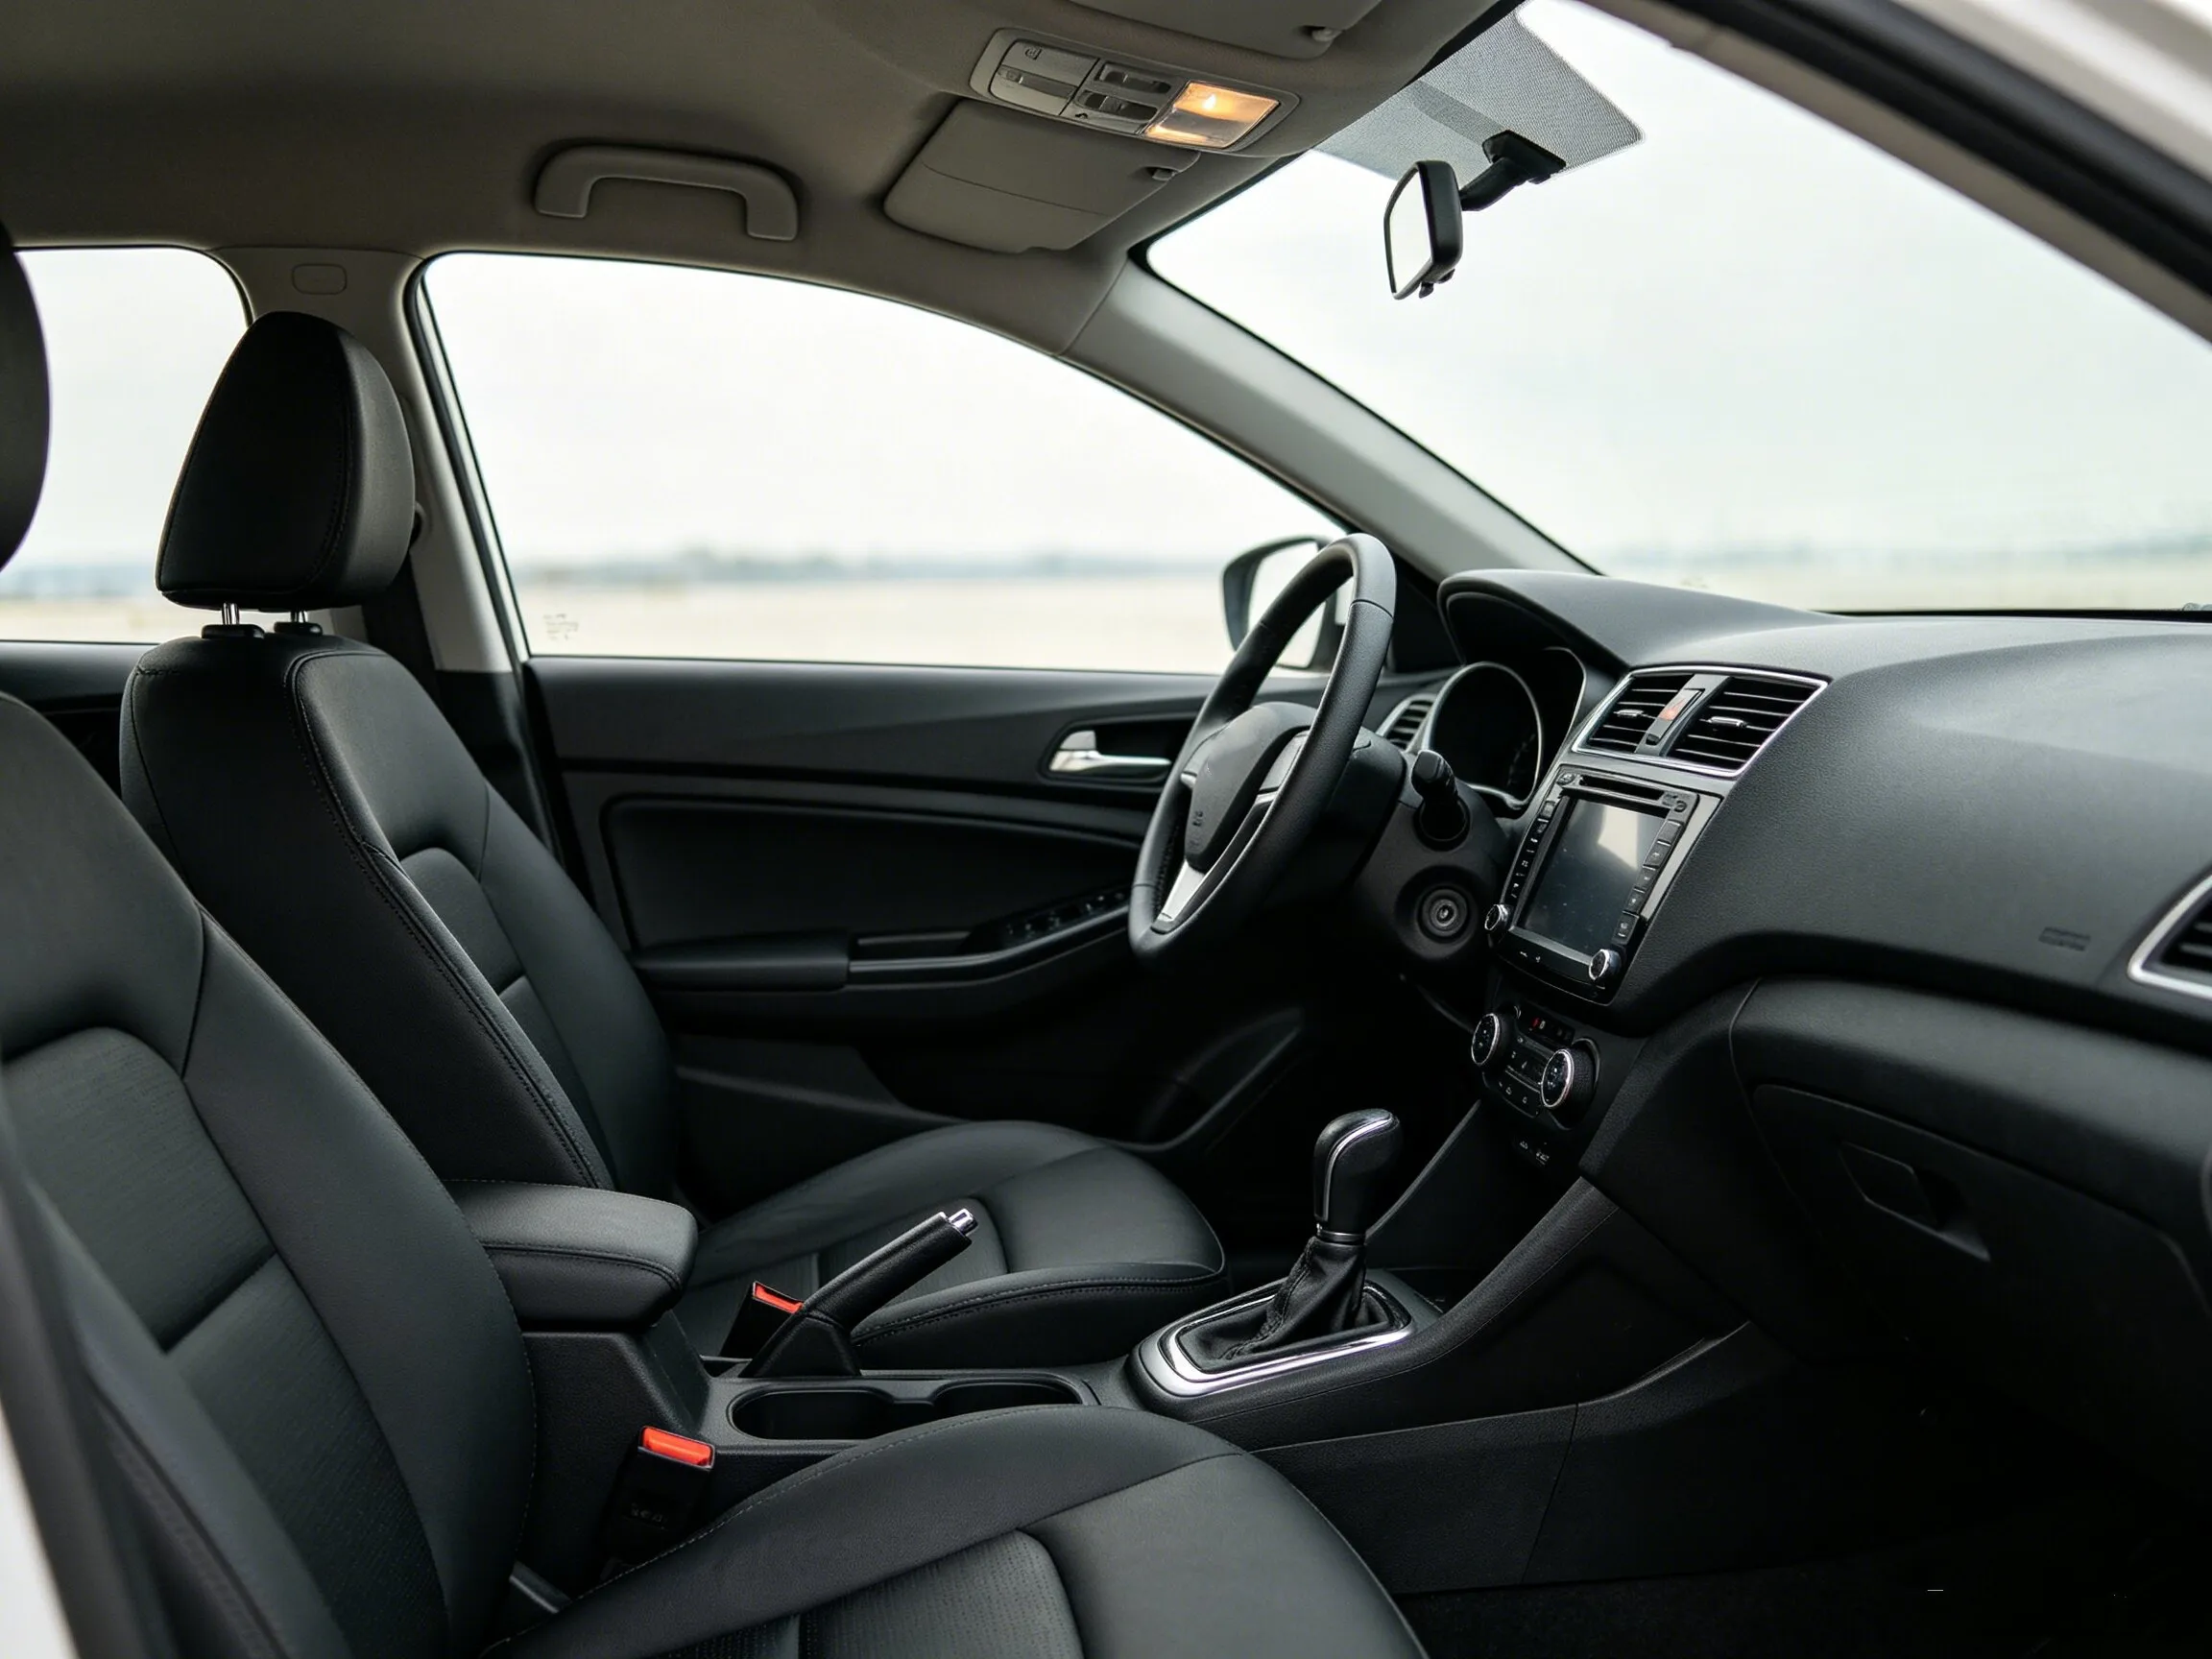
El interior de un coche se ensambla a partir de docenas de piezas moldeadas por inyección -producidas en diferentes herramientas, diferentes plantas, a menudo diferentes países- que deben combinarse perfectamente bajo la iluminación de la sala de exposición y permanecer combinadas a través de la luz del sol y el calor.
Esa sola frase explica por qué la automoción es una de las aplicaciones de masterbatch más exigentes, y por qué no todos los proveedores pueden servirla.
También explica la razón por la que los grados de automoción cuestan más que los colores básicos, y por qué esa prima es racional, por ejemplo, un parachoques que se desvanece dos tonos después de tres años, o un panel de acabado interior que no coincide con la tarjeta de la puerta al lado, es una reclamación de garantía, un rechazo de línea y una penalización por calificación de proveedor.
El masterbatch premium compra la disciplina de control de procesos, pruebas y documentación que evita que esos eventos sucedan en millones de piezas de inyección.
Cinco Puntos Que Definen El Grado Automotriz:
1. Consistencia de color
Las piezas interiores y exteriores son moldeadas por múltiples proveedores, y el OEM las juzga como un conjunto. Las tolerancias prácticas son estrictas: lote a lote ΔE * Por debajo de 0,3, medido por espectrofotómetro, con control del metamerismo para que las piezas coincidan tanto bajo la luz diurna como bajo la iluminación de la cabina. Esto exige una medición de color en línea en la planta de masterbatch, no solo en el moldeador.
2. Resistencia al calor y a los rayos UV
La superficie de un tablero de instrumentos puede alcanzar temperaturas sostenidas por encima de los 100 grados bajo el sol de verano, y los rayos UV pasan a través del acristalamiento mientras filtran gran parte del espectro visible, el peor de los casos de decoloración del pigmento. Los pigmentos automotrices y el negro de carbón necesitan clasificaciones de resistencia a la luz de 7-8 y estabilidad térmica que se ajuste a los largos protocolos de envejecimiento del horno. Los colores están calificados según la especificación del material OEM, no según TDS genérico (hoja de datos técnicos).
3. Integridad mecánica
Masterbatch debe colorear una parte sin debilitarla. El pigmento mal dispersado actúa como concentrador de estrés y reduce mensurablemente la resistencia al impacto en los parachoques y adornos de PP / TPO.
Los componentes debajo del capó en poliamida llena de vidrio funcionan continuamente por encima de los 120 grados y necesitan portadores y pigmentos que lo sobrevivan.
4. Comportamiento de la superficie y el rayado
El grano de acabado interior, los acabados de bajo brillo y los requisitos de resistencia a los arañazos implican cada vez más la propia formulación de masterbatch: el tamaño de las partículas de pigmento, el portador y los aditivos especiales influyen en el aspecto de una superficie después de diez años de codos y cinturones de seguridad.
5. Documentación y sistemas
Los programas de automoción se ejecutan en la documentación: especificaciones de materiales específicas del OEM, aprobaciones al estilo PPAP y presentaciones IMDS (Sistema Internacional de Datos de Materiales) para cada material que ingrese al vehículo. Un proveedor de masterbatch para la cadena automotriz debe proporcionar datos de composición listos para IMDS y mantenerlos estables durante la vida útil del programa.
Lo Que Los Proveedores Deberían Buscar
Control espectrofotométrico de lotes, con certificados de color emitidos por lote.
Verificación de dispersión en cada lote para piezas críticas al impacto.
Experimente con las especificaciones de materiales OEM y el soporte activo de IMDS.
Disciplina de cambio de formulación: los grados automotrices nunca deben reformularse silenciosamente.
La brecha entre un color básico y un masterbatch de grado automotriz es invisible en un chip de muestra y completamente visible después de dos veranos de luz solar. Elegir proveedores contra los cinco requisitos anteriores es cómo los proveedores mantienen esa brecha cerrada.
Este artículo fue preparado por Jolink (www.jolink-masterbatches.com), un fabricante de masterbatches negros y de color de alta concentración para tuberías, películas, moldeo por inyección y aplicaciones de cables. https://www.jolink-masterbatches.com/product/category/pp-pe-modified-black-masterbatch
El interior de un coche se ensambla a partir de docenas de piezas moldeadas por inyección -producidas en diferentes herramientas, diferentes plantas, a menudo diferentes países- que deben combinarse perfectamente bajo la iluminación de la sala de exposición y permanecer combinadas a través de la luz solar y el calor.
Esa sola frase explica por qué la automoción es una de las aplicaciones de masterbatch más exigentes, y por qué no todos los proveedores pueden servirla.
También explica la razón por la que los grados de automoción cuestan más que los colores básicos, y por qué esa prima es racional, por ejemplo, un parachoques que se desvanece dos tonos después de tres años, o un panel de acabado interior que no coincide con la tarjeta de la puerta al lado, es una reclamación de garantía, un rechazo de línea y una penalización por calificación de proveedor.
El masterbatch premium compra la disciplina de control de procesos, pruebas y documentación que evita que esos eventos sucedan en millones de piezas de inyección.
Cinco Puntos Que Definen El Grado Automotriz:
1. Consistencia de color
Las piezas interiores y exteriores son moldeadas por múltiples proveedores, y el OEM las juzga como un conjunto. Las tolerancias prácticas son estrictas: lote a lote ΔE * Por debajo de 0,3, medido por espectrofotómetro, con control del metamerismo para que las piezas coincidan tanto bajo la luz diurna como bajo la iluminación de la cabina. Esto exige una medición de color en línea en la planta de masterbatch, no solo en el moldeador.
2. Resistencia al calor y a los rayos UV
La superficie de un tablero de instrumentos puede alcanzar temperaturas sostenidas por encima de los 100 grados bajo el sol de verano, y los rayos UV pasan a través del acristalamiento mientras filtran gran parte del espectro visible, el peor de los casos de decoloración del pigmento. Los pigmentos automotrices y el negro de carbón necesitan clasificaciones de resistencia a la luz de 7-8 y estabilidad térmica que se ajuste a los largos protocolos de envejecimiento del horno. Los colores están calificados según la especificación del material OEM, no según TDS genérico (hoja de datos técnicos).
3. Integridad mecánica
Masterbatch debe colorear una parte sin debilitarla. El pigmento mal dispersado actúa como concentrador de estrés y reduce mensurablemente la resistencia al impacto en los parachoques y adornos de PP / TPO.
Los componentes debajo del capó en poliamida llena de vidrio funcionan continuamente por encima de los 120 grados y necesitan portadores y pigmentos que lo sobrevivan.
4. Comportamiento de la superficie y el rayado
El grano de acabado interior, los acabados de bajo brillo y los requisitos de resistencia a los arañazos implican cada vez más la propia formulación de masterbatch: el tamaño de las partículas de pigmento, el portador y los aditivos especiales influyen en el aspecto de una superficie después de diez años de codos y cinturones de seguridad.
5. Documentación y sistemas
Los programas de automoción se ejecutan en la documentación: especificaciones de materiales específicas del OEM, aprobaciones al estilo PPAP y presentaciones IMDS (Sistema Internacional de Datos de Materiales) para cada material que ingrese al vehículo. Un proveedor de masterbatch para la cadena automotriz debe proporcionar datos de composición listos para IMDS y mantenerlos estables durante la vida útil del programa.
Lo Que Los Proveedores Deberían Buscar
Control espectrofotométrico de lotes, con certificados de color emitidos por lote.
Verificación de dispersión en cada lote para piezas críticas al impacto.
Experimente con las especificaciones de materiales OEM y el soporte activo de IMDS.
Disciplina de cambio de formulación: los grados automotrices nunca deben reformularse silenciosamente.
La brecha entre un color básico y un masterbatch de grado automotriz es invisible en un chip de muestra y completamente visible después de dos veranos de luz solar. Elegir proveedores contra los cinco requisitos anteriores es cómo los proveedores mantienen esa brecha cerrada.
Este artículo fue preparado por Jolink (www.jolink-masterbatches.com), un fabricante de masterbatches negros y de color de alta concentración para tuberías, películas, moldeo por inyección y aplicaciones de cables. https://www.jolink-masterbatches.com/product/category/pp-pe-modified-black-masterbatch
Anterior:¿Cómo se produce el masterbatch?
Contáctenos
Teléfono: + 86 757 8118 6668 / + 86 139 2320 6383
Línea directa de ventas: + 86 139 2320 6383
Dirección: No. 55, avenida Yong 'an, Guanyao, ciudad de Shishan, distrito de Nanhai, ciudad de Foshan, provincia de Guangdong, China.
Derechos de autor © 2026 Guangdong Jolink Technology Co., Ltd.